انتخاب ابزار بست در خط مونتاژ اثرات عملیاتی مرکب را به همراه دارد که بسیار فراتر از نصب اولیه است. نرخ بالای دوباره کاری، خستگی اپراتور و مصرف انرژی پنهان منابع تاسیسات را به سرعت تخلیه می کند. مدیران کارخانه دائماً با تنش بین نیاز به تکرارپذیری گشتاور بالا و مدیریت محدودیتهای زیرساخت تسهیلات در کنار تقاضاهای تهاجمی حجم تولید روبرو هستند. در حال ارزیابی پنوماتیک در مقابل پیچ گوشتی های برقی برای درک الزامات خاص مفصل، محیط های عملیاتی و نیازهای ردیابی داده های مدرن نیاز به نگاه فراتر از سطح دارد. انتخاب فنآوری نادرست اتصال به پیچها، نیروی گیره ناسازگار و تنگناهای قابل توجه در طول بازرسیهای کنترل کیفیت منجر میشود. محیطهای مونتاژی نیازمند ابزارهایی هستند که کاملاً با واقعیتهای فیزیکی محصول ساخته میشوند. درک تفاوت های مکانیکی و الکترونیکی بین این دو سیستم اولیه تضمین می کند که خطوط تولید در اوج راندمان کار می کنند و در عین حال استانداردهای کیفی دقیقی را حفظ می کنند.
دقت در مقابل قدرت: پیچگوشتیهای الکتریکی در تکرارپذیری گشتاور، مشخصات سرعت، و ثبت دادهها غالب هستند، در حالی که ابزارهای پنوماتیک نسبت قدرت به وزن برتر را برای کاربردهای سنگین ارائه میدهند.
وابستگی به زیرساخت: سیستم های پنوماتیک به مدیریت دقیق کیفیت هوا و مصرف انرژی بالا از طریق کمپرسور نیاز دارند. سیستم های الکتریکی به توان ثابت شبکه متکی هستند اما با کسری از هزینه انرژی کار می کنند.
قابلیت ردیابی (صنعت 4.0): پیچگوشتیهای گشتاور الکتریکی برای محیطهای مونتاژی که نیاز به رعایت دقیق، پروفایلهای بست قابل برنامهریزی و ثبت خودکار دادهها دارند، اجباری هستند.
فهرست مطالب
تغییر وضعیت دهید
نحوه انتخاب ابزار بست صنعتی مناسب
الزامات گشتاور و انواع اتصالات
درک تفاوت مهندسی بین اتصالات سخت و اتصالات نرم، الزامات پایه را برای هر ابزار مونتاژی دیکته می کند. اتصالات سخت شامل اتصال فلز به فلز است، جایی که سر بست در برابر مواد قرار می گیرد و تقریباً بلافاصله به گشتاور نهایی می رسد. این افزایش سریع مقاومت به کلاچهایی با عملکرد سریع نیاز دارد که فوراً از هم جدا میشوند تا از گشتاور بیش از حد و آسیب به نخ جلوگیری شود. اتصالات نرم، با استفاده از موادی مانند پلاستیک، واشر لاستیکی، یا ترکیب واشرهای قابل تراکم، رفتار کاملا متفاوتی دارند. مواد در طول فرآیند بستن فشرده می شوند، به این معنی که مفصل پس از سفت شدن اولیه شل می شود. این فشردهسازی به ابزاری نیاز دارد که آرامسازی مفصل را بهطور مؤثر مدیریت کند، اغلب به سرعت پایینتر پایینتر یا دنباله سفت شدن چند مرحلهای برای اطمینان از تثبیت نیروی گیره نیاز دارد. آستانه های گشتاور فیزیکی نیز مکانیسم داخلی مورد نیاز را دیکته می کند. کاربردهای بسیار بالای نیوتن متر اغلب نیاز به تحویل نیروی خام سیستم های پنوماتیکی دارند، در حالی که مجموعه های ظریف و با گشتاور کم برای جلوگیری از شکستگی مواد به ظرافت موتورهای الکتریکی متکی هستند.
حجم تولید، سرعت، و زمان چرخه
زمان تکت و ساختارهای شیفت به شدت بر انتخاب ابزار در کف کارخانه تأثیر می گذارد. مدیریت سرعت چرخشی (RPM) از رزوه زنی متقاطع یا جدا شدن در طول دوره های تولید با توان بالا جلوگیری می کند. خطوط مونتاژ با سرعت بالا به ابزارهایی نیاز دارند که RPM ثابت را بدون تزلزل تحت بار مداوم حفظ کنند. هنگامی که زمان چرخه فشرده است، ابزار باید با قابلیت پیش بینی مطلق درگیر، رانندگی و جدا شود. اپراتورهایی که روی خطوط سریع کار می کنند نمی توانند ابزارهایی را بخرند که خراب می شوند یا به مدولاسیون دستی سرعت نیاز دارند. پیچ گوشتی انتخابی باید با ریتم خط تولید هماهنگ باشد و اطمینان حاصل کند که عملیات بستن هرگز به گلوگاه تبدیل نمی شود. برای خطوطی که به صورت 24 ساعته کار می کنند، چرخه وظیفه ابزار به یک عامل انتخاب اولیه تبدیل می شود، زیرا فشار دادن ابزار به فراتر از محدوده های عملیاتی نامی آن منجر به خرابی زودرس می شود.
فاکتور فرم فیزیکی و مکانیسم های شروع
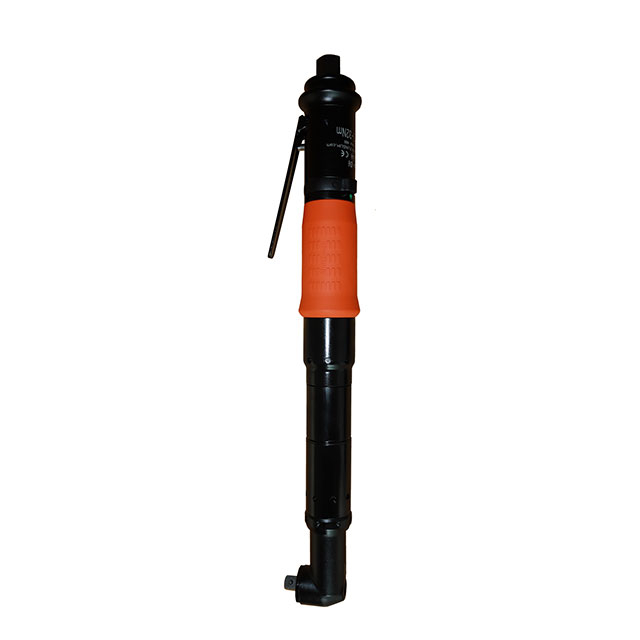
ارگونومی و کارایی چرخه به شدت به طراحی فیزیکی و مکانیسم شروع ابزار بستگی دارد. مکانیسمهای شروع اهرمی برای کاربردهایی که اپراتورها به کنترل دقیق درگیری نیاز دارند، مناسب است و به آنها اجازه میدهد تا قبل از اعمال نیرو، بیت را کاملاً با سر بست هماهنگ کنند. این در کارهای بست افقی معمول است. مکانیزمهای فشار برای شروع در بستن سریع و مکرر رو به پایین عالی هستند، زیرا وقتی اپراتور فشار رو به پایین وارد میکند، ابزار به طور خودکار فعال میشود و یک مرحله فیزیکی از زمان چرخه حذف میشود. سبکهای بدنه درون خطی برای کاربردهای عمودی که در بالای ایستگاه کاری در بالانسکنندههای ابزار آویزان شدهاند، بهترین کار را دارند، در حالی که سبکهای دستگیره تپانچهای از نظر ارگونومی برای بست افقی که اپراتور به جلو فشار میآورد، مناسب است. ابزارهای سر زاویه ای برای فضاهای محدودی که دستگیره های استاندارد خطی یا تپانچه نمی توانند به طور فیزیکی به بست متصل شوند، در نظر گرفته شده اند.
نیازهای انطباق و ردیابی
صنایعی مانند هوافضا، تولید تجهیزات پزشکی و مونتاژ خودرو نیازمند استانداردهای پایه دقیق برای تضمین کیفیت هستند. هر پیچ بسته شده اغلب باید ثبت، تأیید و در پلت فرمهای سیستمهای اجرایی تولید (MES) ادغام شود. قابلیت ردیابی تضمین میکند که اگر محصولی در میدان خراب شود، تولیدکنندگان میتوانند گشتاور دقیق اعمال شده به هر بست را در طول مونتاژ بررسی کنند. این سطح از انطباق دیکته میکند که به سمت ابزارهای هوشمندی که قادر به برقراری ارتباط دیجیتال هستند، سیستمهای مکانیکی را در بخشهای بسیار تنظیمشده پشت سر بگذارند. توانایی قفل کردن یک خط در صورتی که یک پیچ تنها پارامتر گشتاور خود را خراب کند، یک نیاز استاندارد در تولید مدرن از نظر ایمنی است.
پیچ گوشتی های پنوماتیک: مزایا و محدودیت های کلیدی
مکانیک اتصالات با موتور هوا
ابزارهای پنوماتیک برای ارائه نیروی چرخشی به یک موتور هوای ماشینکاری دقیق و یک کلاچ مکانیکی متکی هستند. هوای فشرده وارد ابزار می شود و در برابر پره های موتور منبسط می شود و چرخش با سرعت بالا ایجاد می کند. عملکرد ابزار مستقیماً به حجم (CFM) و فشار (PSI) هوای عرضه شده بستگی دارد. کلاچ های لغزنده یا بالشتک به ابزار اجازه می دهند پس از رسیدن به گشتاور هدف، جغجغه دار شود و به اپراتور سیگنال می دهد که چرخه کامل شده است. با این حال، اگر اپراتور ماشه را فشار داده باشد، این کلاچ ها می توانند به اعمال نیروی چرخشی اندکی ادامه دهند. کلاچ های خاموش کننده خودکار با متوقف کردن کامل ابزار در لحظه جدا شدن کلاچ مکانیکی، دقت بالاتری را ارائه می دهند و از اعمال نیروی بیشتر به بست جلوگیری می کنند و تکرارپذیری بهتر را در شیفت تعویض ها تضمین می کنند.
مزایای اصلی
ابزارهای بادی نسبت قدرت به وزن استثنایی را ارائه می دهند. آنها فاقد سیمپیچهای مسی داخلی سنگین، تختههای مدار و آهنربا هستند، که باعث میشود به میزان قابل توجهی سبکتر شوند و خستگی اپراتور در کاربردهای با گشتاور بالا کاهش یابد. یک ابزار پنوماتیکی که قادر به ارائه گشتاور 20 نیوتن متر است، از نظر فیزیکی بسیار کمتر از همتای الکتریکی خود وزن خواهد داشت. علاوه بر این، ابزارهای پنوماتیک دارای قابلیت های مدیریت حرارتی عالی هستند. انبساط هوای فشرده به طور طبیعی اجزای داخلی را در حین کار خنک می کند. آنها نمی توانند بیش از حد گرم شوند، و آنها را برای عملیات مداوم و چرخه سریع در چندین شیفت بدون نیاز به دوره های خنک شدن ایده آل می کند. سیستمهای پنوماتیک همچنین در محیطهای خشن، مقاومت در برابر گرد و غبار، رطوبت و جوهای فرار که در آن قطعات الکترونیکی ممکن است از کار بیفتند یا خطر جرقه خطرناکی را ایجاد کنند، دوام بسیار بالایی دارند. آنها استانداردی برای محیط های دارای رتبه ATEX مانند غرفه های رنگ یا تأسیسات پردازش شیمیایی هستند.
خطرات پیاده سازی و کاهش
سیستمهای هوای فشرده از ناکارآمدیهای زیرساختی پنهان، از جمله نشتهای میکروسکوپی و افت فشار در طول مسیرهای طولانی تاسیسات رنج میبرند. افت فشار خط مستقیماً به افت گشتاور خروجی در ابزار ترجمه میشود که منجر به کم گشتاوری بستها میشود. تاسیسات باید واحدهای FRL (فیلتر، رگولاتور، روان کننده) را در هر ایستگاه کاری نصب و نگهداری کنند تا از سایش زودرس موتور و حفظ کالیبراسیون کلاچ جلوگیری شود. رطوبت و زباله در خطوط هوا به سرعت پره های داخلی یک ابزار پنوماتیک را تخریب می کند و باعث عملکرد نامنظم می شود. اگر فشار خط هوای اصلی به دلیل تقاضای زیاد در مناطق دیگر نیروگاه نوسان داشته باشد، تحویل گشتاور ناسازگار همچنان یک خطر مهم باقی میماند. ممیزی منظم سیستم کمپرسور هوا و رگولاتورهای نقطه استفاده برای حفظ عملکرد خطوط پنوماتیک در محدوده مشخصات الزامی است.
وظیفه تعمیر و نگهداری
فرکانس
تاثیر بر عملکرد ابزار
سطوح روغن روان کننده FRL را بررسی کنید
روزانه
از سایش پره ها و گرفتگی موتور جلوگیری می کند.
تله های رطوبتی خطوط هوایی را تخلیه کنید
هفتگی
زنگ زدگی داخلی و تخریب کلاچ را متوقف می کند.
بررسی فشار هوای دینامیک
ماهانه
خروجی گشتاور ثابت تحت بار را تضمین می کند.
کالیبراسیون کلاچ مکانیکی
فصلنامه
رفع خستگی بهاره و حفظ دقت.
پیچ گوشتی های برقی: دقت، کنترل و ادغام کارخانه هوشمند
سیستم های پلاگین مستقیم، ولتاژ پایین و مبدل
خطوط مونتاژ مدرن از سیستمهای الکتریکی مختلفی استفاده میکنند که برای نیازهای دقیق خاص طراحی شدهاند. پیچگوشتیهای مستقیم مستقیم AC عملکرد سادهای را برای اتصالات غیر بحرانی ارائه میکنند و مستقیماً به پریز دیواری متصل میشوند. برس DC ولتاژ پایین یا سیستمهای بدون جاروبک عملکرد نرمتر و کنترل سرعت بهتر را از طریق منابع تغذیه خارجی فراهم میکنند و ابزار را از نوسانات ولتاژ شبکه جدا میکنند. مدل های مبدل پیشرفته نشان دهنده اوج فناوری اتصال هستند. این ابزارها گشتاور واقعی اعمال شده را در زمان واقعی با استفاده از کرنش سنج های داخلی اندازه گیری می کنند و اطمینان حاصل می کنند که تنظیم گشتاور نظری با واقعیت فیزیکی اتصال مطابقت دارد. مبدل به جای تکیه بر فنر مکانیکی برای جدا کردن، نیروی پیچشی روی محور محرک را میخواند و به کنترلکننده سیگنال میدهد تا در میلیثانیهای که گشتاور هدف به دست میآید، توان را قطع کند.
مزایای اصلی
موتورهای بدون جاروبک الکتریکی دقت و تکرارپذیری گشتاور فوقالعادهای را ارائه میکنند و به طور مداوم در معیارهای قابلیت آماری (Cpk) از کلاچهای مکانیکی بهتر عمل میکنند. پروفیل های بست قابل برنامه ریزی به مهندسان سازنده اجازه می دهد تا توالی های سفت کردن چند مرحله ای را متناسب با اتصالات پیچیده طراحی کنند. یک ابزار را می توان برای سرعت پایین برای گرفتن رزوه بدون رزوه زنی متقاطع، یک فاز درایو با سرعت بالا برای کاهش زمان چرخه، یک رویکرد شروع نرم به گشتاور صندلی، و یک اعمال گشتاور نهایی آهسته برای جلوگیری از بیش از حد برنامه ریزی کرد. ثبت دادهها و اتصال، یکپارچگی یکپارچه با شبکههای سراسری کارخانه را برای کنترل کیفیت، شمارش خودکار دستهای و تجزیه و تحلیل ریشهای فوری خرابیهای اتصال تسهیل میکند. اگر اپراتور یک پیچ را از دست بدهد، کنترلر خط را هشدار می دهد و از حرکت قطعه به ایستگاه بعدی جلوگیری می کند.
خطرات پیاده سازی و کاهش
مدلهای الکتریکی سطح پایینتر با محدودیتهای حرارتی و محدودیتهای شدید چرخه کار مواجه هستند، که در هنگام استفاده زیاد مداوم در اتصالات سختگیر، خطر فرسودگی موتور را به همراه دارد. اگر یک ابزار الکتریکی برای یک چرخه کار 1 ثانیه روشن و 3 ثانیه درجه بندی شود، فشار دادن آن فراتر از آن، سیم پیچ های داخلی را ذوب می کند. مدل های الکتریکی با گشتاور بالا به دلیل آهنرباهای داخلی متراکم و گیربکس های قوی مورد نیاز برای تولید نیرو، وزن بیشتری دارند. تأسیسات باید اقدامات کاهشی ارگونومیک مانند بازوهای واکنش گشتاور یا متعادل کننده های ابزار بالای سر را برای محافظت از اپراتورها در برابر آسیب های فشاری مکرر و مدیریت افزایش وزن فیزیکی تجهیزات اجرا کنند. علاوه بر این، کابلهایی که ابزار را به کنترلکننده متصل میکنند، در معرض سایش هستند و برای جلوگیری از خطرات قطع یا خستگی کابل، نیاز به مدیریت مسیریابی دارند.
پیچ گوشتی های پنوماتیک در مقابل الکتریکی: تفاوت های کلیدی در مقایسه
دقت گشتاور، برد و تکرارپذیری
واریانس مکانیکی کلاچ در ابزارهای هوا معمولاً بین 10% تا 15±% بسته به کیفیت تامین هوا و وضعیت فنرهای کلاچ متغیر است. در مقابل، ابزارهای الکتریکی مبدل دقت اغلب در محدوده ± 2٪ تا ± 5٪ ارائه می دهند. این تحمل سخت برای اجزای ظریفی که تحت نیروی بیش از حد ترک میخورند یا اتصالات حیاتی ایمنی که در صورت کمترکچر شدن از کار میافتند، بسیار مهم است. هنگام ارزیابی پیچ گوشتیهای پنوماتیکی در مقابل پیچگوشتیهای الکتریکی ، Cpk مورد نیاز اتصال، تکنولوژی را دیکته میکند. اگر نقشه مهندسی نیاز به تحمل شدید داشته باشد، کلاچ های هوای مکانیکی به سادگی نمی توانند قابلیت اطمینان آماری مورد نیاز را ارائه دهند.
سرعت (RPM) کنترل و تطبیق پذیری
ابزارهای الکتریکی به پیکربندی دقیق سرعت دیجیتالی اجازه میدهند تا با لایههای پلاستیکی و فلزی ظریف یا متنوع مطابقت داشته باشد. مهندسان می توانند این تنظیمات سرعت را از طریق نرم افزار قفل کنند تا از دستکاری اپراتور جلوگیری شود. ابزارهای پنوماتیک معمولاً با سرعت ثابت بر اساس فشار هوای موجود کار می کنند و به اپراتورها کنترل محدودی از طریق شیر ماشه ارائه می دهند که خطای انسانی را وارد چرخه بست می کند. اگر یک اپراتور در طول یک مونتاژ پلاستیکی ظریف، ماشه یک ابزار پنوماتیک را به طور کامل فشار دهد، RPM بالا می تواند بلافاصله قبل از اینکه کلاچ زمان واکنش نشان دهد، رزوه ها را از بین ببرد.
ارگونومی و ایمنی اپراتور
ابزارهای پنوماتیکی سبک وزن هستند، اما صدای اگزوز قابل توجه و ارتعاش با فرکانس بالا ایجاد میکنند و به خستگی اپراتور و کاهش شنوایی احتمالی در شیفتهای طولانی کمک میکنند. اگزوز هوای سرد نیز اگر به سمت دست اپراتور هدایت شود می تواند باعث ناراحتی شود. جایگزین های الکتریکی به طور قابل توجهی ساکت تر عمل می کنند و پروفیل های ارتعاش کمتری تولید می کنند و ایستگاه کاری ایمن تر و راحت تر ایجاد می کنند، اگرچه برای مدیریت جرم فیزیکی سنگین تر به زیرساخت های پشتیبانی نیاز دارند. بازوهای واکنش گشتاور اغلب برای ابزارهای الکتریکی بالای 10 نیوتن متر برای جلوگیری از آسیب دیدگی مچ اجباری هستند.
انعطاف پذیری خطوط و تغییرات سریع
کالیبراسیون مجدد کلاچ های پنوماتیکی برای کاربردهای مختلف به تلاش فیزیکی، تست کننده های گشتاور تخصصی و زمان توقف تولید نیاز دارد. یک مهندس باید مهره کششی ابزار را به صورت فیزیکی تنظیم کند. تعویض پروفیل های گشتاور نرم افزاری روی یک کنترلر الکتریکی چند ثانیه طول می کشد. یک ابزار الکتریکی منفرد میتواند چندین برنامه گشتاور را ذخیره کند و به اپراتور اجازه میدهد تا پیچهای مختلف را روی یک مجموعه بدون تغییر ابزار فیزیکی ببندد. این کنترلر حتی می تواند با یک اسکنر بارکد ادغام شود تا به طور خودکار مشخصات گشتاور صحیح را بر اساس قطعه در حال مونتاژ انتخاب کند.
محدودیت های زیست محیطی و زیرساختی
ابزارهای پنوماتیک استاندارد به دلیل خروج روغن و تولید ذرات ناشی از سایش داخلی موتور کاملاً برای اتاق های تمیز نامناسب هستند. حتی با شیلنگ های اگزوز تخصصی، خطر آلودگی زیاد است. ابزارهای الکتریکی طبیعتی تمیز و با قابلیت اتصال و بازی را برای محیطهای کنترلشده، آزمایشگاهها و تولید لوازم الکترونیکی ایدهآل ارائه میدهند که در آن آلودگی منجر به خرابی فوری محصول میشود. علاوه بر این، ابزارهای الکتریکی فقط به توان شبکه استاندارد نیاز دارند، در حالی که ابزارهای پنوماتیک به شبکه گسترده و گسترده ای از کمپرسورها، خشک کن ها و لوله های فولادی نیاز دارند.
عامل انتخاب
پیچ گوشتی پنوماتیک
پیچ گوشتی های برقی
برنده / مورد استفاده
دقت گشتاور
متوسط (±10% تا ±15%)
زیاد تا فوقالعاده (±2% تا ±5%)
برقی (مونتاژ دقیق)
قدرت به وزن
برتر (سبک در گشتاور بالا)
متوسط (موتور/ آهنرباهای سنگین تر)
پنوماتیک (صنعتی سنگین)
بهره وری انرژی
کم (تلفات کمپرسور)
بالا (کشش مستقیم الکتریکی)
الکتریک (ابتکارات سبز)
قابلیت ردیابی داده ها
هیچ (فقط مکانیکی)
کامل (ادغام IoT/MES)
الکتریکی (انطباق با صنعت 4.0)
مناطق خطرناک
ایمن (ذاتا ایمن، بدون جرقه)
به محفظه های تخصصی نیاز دارد
پنوماتیک (غرفه رنگ/مواد منفجره)
نحوه انتخاب بین پیچ گوشتی پنوماتیک و برقی
چه زمانی باید سیستم های پنوماتیکی را مشخص کرد
سیستمهای پنوماتیکی را برای مونتاژ ماشینآلات سنگین، محیطهای انفجاری و تأسیسات با زیرساختهای هوایی کاملاً یکپارچه و بهینهسازی شده مشخص کنید. آنها در کاربردهای با گشتاور بالا بالای 15 نیوتن متر که وزن ابزار به یک فاکتور ارگونومیک حیاتی تبدیل می شود و بالانس های سربار غیرممکن هستند، برتری دارند. محیطهایی مانند غرفههای رنگ، کارخانههای فرآوری شیمیایی، یا تأسیسات جابجایی غلات به طبیعت ذاتاً ایمن ابزار هوا نیاز دارند، جایی که عدم وجود اجزای الکتریکی خطر جرقه را از بین میبرد. آنها همچنین برای محیط های ناهموار که در آن ابزارها به طور مکرر رها می شوند یا در معرض گرد و غبار و رطوبت شدید قرار می گیرند، مناسب هستند.
چه زمانی باید سیستم های الکتریکی را مشخص کرد
سیستم های الکتریکی را برای الکترونیک دقیق، ساخت دستگاه های پزشکی و اتصالات حیاتی ایمنی خودرو انتخاب کنید. آنها برای تأسیساتی که اولویت کاهش سر و صدا، بهره وری انرژی، و تأیید دقیق کنترل کیفیت را دارند، ضروری هستند. اگر فرآیند مونتاژ شما نیاز به ثبت گشتاور دقیق اعمال شده به تک تک اتصال دهنده ها برای بررسی انطباق دارد، سیستم های مبدل الکتریکی تنها انتخاب مهندسی قابل دوام هستند. آنها همچنین انتخاب پیشفرض برای محیطهای اتاق تمیز و امکاناتی هستند که به دنبال پیادهسازی ایستگاههای اتصال خودکار و روباتیک هستند که در آنها به دست دادن دیجیتال بین ابزار و PLC نیاز است.
انتقال از هوا به برق
فرآیند مدیریت تغییر شامل آموزش جامع اپراتور، به روز رسانی زیرساخت ایستگاه کاری و یکپارچه سازی نرم افزار است. تأسیسات باید برای تکیه گاه های ارگونومیک جدید، مانند بازوهای واکنش، برای کار با ابزارهای الکتریکی سنگین تر برنامه ریزی کنند. دپارتمانهای فناوری اطلاعات باید نصبهای شبکه داده را برای ضبط تلهمتری تولید شده توسط کنترلکنندههای جدید هماهنگ کنند و از خروج صاف خطوط پنوماتیک قدیمی اطمینان حاصل کنند. اپراتورهایی که به سرعت و احساس ابزارهای بادی عادت کردهاند، به زمان نیاز دارند تا با توالیهای سفتکردن چند مرحلهای برنامهریزیشده ابزارهای الکتریکی سازگار شوند، که ممکن است در ابتدا کندتر به نظر برسند، اما در نهایت سرعت کار مجدد و ضایعات را کاهش میدهند.
نتیجه گیری
انتخاب بین سیستم های بست پنوماتیکی و برقی در نهایت باید بر اساس نیازهای مشترک قابل اندازه گیری، شرایط تولید و اهداف کیفیت باشد تا قیمت خرید به تنهایی. تاسیس در سال 2006، Dongli ابزارهای صنعتی پنوماتیک و الکتریکی را توسعه و تولید می کند که توسط توسعه محصول، کمک های فنی و قابلیت های تولید قطعات داخلی برای طیف گسترده ای از کاربردهای مونتاژ پشتیبانی می شود.
پارامترهای گشتاور، نوع اتصال (سخت در مقابل نرم)، و سرعت چرخش لازم (RPM) را برای مجموعه خاص خود تعریف کنید.
برای بررسی اینکه آیا ابزارهای مبدل اجباری هستند یا نه، الزامات ثبت داده، تصحیح خطا، و الزامات انطباق با مقررات را تعیین کنید.
محدودیت های محیطی، از جمله استانداردهای اتاق تمیز، طبقه بندی مناطق خطرناک، و ارگونومی اپراتور را ارزیابی کنید.
یک ممیزی ابزار در محل انجام دهید تا چالشهای بست فعلی را ارزیابی کنید و یک نسخه آزمایشی از سازنده درخواست کنید تا قابلیتهای برنامهنویسی الکتریکی را در اتصالات تولید واقعی آزمایش کند.
یک ارزیابی جامع نشت هوای فشرده قبل از نهایی کردن خرید انجام دهید تا وضعیت واقعی زیرساخت پنوماتیک خود را درک کنید.
سوالات متداول
س: آیا پیچ گوشتی های برقی دقیق تر از پیچ گوشتی های بادی هستند؟
ج: بله. پیچ گوشتی های الکتریکی، به ویژه مدل های مبدل، از حسگرهای الکترونیکی برای اندازه گیری و کنترل دقیق گشتاور استفاده می کنند. پیچ گوشتیهای بادی به کلاچهای مکانیکی متکی هستند که دارای واریانس وسیعتری هستند و به شدت مستعد نوسانات فشار هوای تأسیسات هستند.
س: تفاوت بین گزینه های فشار به شروع و استارت اهرمی در ابزارهای مونتاژ چیست؟
پاسخ: ابزارهای فشاری برای شروع هنگامی که اپراتور فشار رو به پایین وارد می کند فعال می شوند و آنها را برای کارهای عمودی و تکراری ایده آل می کند. ابزارهای شروع اهرمی به اپراتور نیاز دارند که یک اهرم را فشار دهد، کنترل بهتری برای کاربردهای افقی ارائه می دهد و درگیری های تصادفی را در طول مجموعه های پیچیده کاهش می دهد.
س: طول عمر پیچ گوشتی پنوماتیک صنعتی چقدر است؟
A: طول عمر به شدت به کیفیت هوا و نگهداری معمول بستگی دارد. استفاده صحیح از واحدهای فیلتر، رگولاتور و روان کننده (FRL) از تخریب رطوبت و زباله ها به موتور هوای داخلی جلوگیری می کند و عمر عملیاتی ابزار را به میزان قابل توجهی افزایش می دهد.
س: آیا پیچ گوشتی های گشتاور الکتریکی نیاز به تعمیر و نگهداری بیشتری دارند؟
پاسخ: ابزارهای الکتریکی نسبت به ابزارهای پنوماتیکی به تعمیر و نگهداری مکانیکی کمتری نیاز دارند اما به کالیبراسیون الکترونیکی منظم نیاز دارند. موتورهای بدون جاروبک مدرن سایش برس کربن را از بین میبرند و تأیید کالیبراسیون و بازرسی کابل را به عنوان وظایف اصلی تعمیر و نگهداری باقی میگذارند.
س: آیا می توان از پیچ گوشتی های پنوماتیک در محیط های تمیز استفاده کرد؟
پاسخ: ابزارهای پنوماتیک استاندارد هوا و روغن اتمیزه شده را تخلیه می کنند و آنها را برای اتاق های تمیز نامناسب می کند. در حالی که ابزارهای تخصصی هوای بدون روغن وجود دارند، پیچ گوشتیهای برقی ذاتا تمیزتر هستند و برای محیطهای دارای گواهی ISO بهترین انتخاب باقی میمانند.
س: پیچ گوشتی برقی مبدل چیست؟
A: یک پیچ گوشتی برقی مبدل دارای یک فشار سنج داخلی است که گشتاور دقیق اعمال شده به بست را در زمان واقعی اندازه گیری می کند. این فناوری دقت قابل تأیید را تضمین می کند و داده ها را مستقیماً به سیستم های کنترل کیفیت تولید می دهد.
س: قابلیت های سرعت (RPM) بین مدل های پنوماتیک و الکتریکی چگونه مقایسه می شود؟
A: ابزارهای پنوماتیک سرعت خام بالا اما کنترل سرعت محدود را ارائه می دهند. مدلهای الکتریکی پروفیلهایی با سرعت متغیر و بسیار قابل کنترل را ارائه میکنند و به اپراتورها اجازه میدهند استارتهای آهسته و سرعتهای پایینرفته دقیق را برای محافظت از اجزای ظریف در برابر آسیب نخها برنامهریزی کنند.
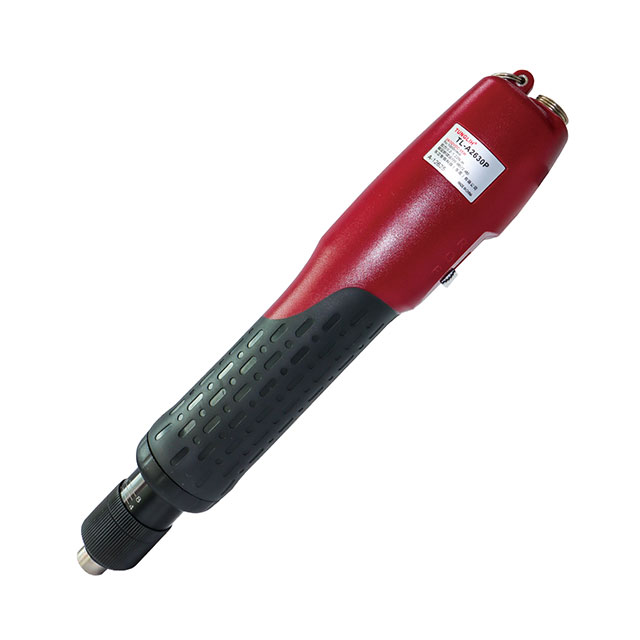
پیچ گوشتی پنوماتیکی را می توان از طریق مکانیزم خاصی طراحی کرد که می تواند به طور خودکار با رسیدن به مقدار گشتاور از پیش تعیین شده کار را متوقف کند و به کنترل دقیق گشتاور دست یابد و از اعوجاج و پیچ خوردن جلوگیری کند.
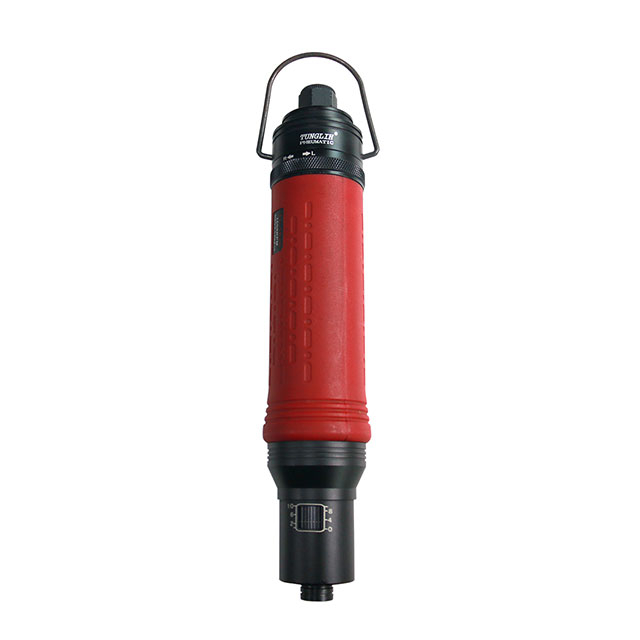
پیچ گوشتی بادی دستی یک ابزار بادی با هوای فشرده به عنوان منبع تغذیه است که دارای مزایای بازه گشتاور گسترده، دقت بالا، کارکرد آسان، طراحی ارگونومیک، عمر طولانی و صدای کم و غیره است و در عملیات مونتاژ کاربرد فراوانی دارد.
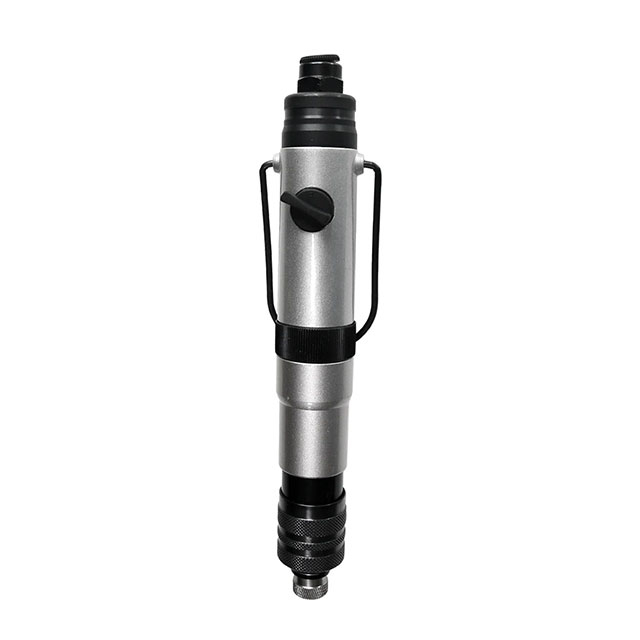
پیچ گوشتی بادی دستی یک ابزار بادی است که با هوای فشرده تغذیه می شود و با فشار دادن راه اندازی می شود. دارای ویژگی های کارکرد ساده، سرعت سریع، راندمان بالا و گشتاور قابل کنترل و ... می باشد و برای عملیات های مختلف مونتاژ به خصوص در مواقع کارکرد مکرر مناسب است.
پیچ گوشتی بادی دستی، مناسب برای طیف گسترده ای از سناریوها، دارای مزایای راندمان بالا، صرفه جویی در نیروی کار، کنترل گشتاور و پایداری، ابزار ترجیحی در زمینه های تولید و مونتاژ صنعتی است.
این پیچ گوشتی پنوماتیک در محیط های کاری متعدد عالی است و دقت گشتاور قابل تنظیم را در همه مدل ها ارائه می دهد تا نیازهای مختلف تولید را برآورده کند. قابلیت همه جانبه آن دقت متناسب با وظایف خاص را تضمین می کند و آن را به یک ابزار ضروری برای کارگاه ها و صنایع تبدیل می کند. با دقت قابل تنظیم خود، طیف گسترده ای از خواسته ها را به طور موثر برآورده می کند.
پیچ گوشتی پنوماتیک اتوماتیک یک ابزار خودکار کارآمد و راحت است. از هوای فشرده به عنوان منبع تغذیه استفاده می کند و توسط موتور هوا برای دستیابی به سفت شدن و شل شدن سریع پیچ ها هدایت می شود. این ابزار به طور گسترده در بسیاری از زمینهها مانند ماشینسازی، خودروسازی، تولید مبلمان و تولید الکترونیک استفاده میشود که به طور قابل توجهی کارایی تولید را بهبود میبخشد و شدت کار را کاهش میدهد.
پیچ گوشتی پنوماتیک TUNGLIH به طور استثنایی برای سفت کردن دقیق اجزای حیاتی که نیاز به دقت بالا (در محدوده 3±%)، همراه با تحرک بی نظیر دارند، مناسب است. بهره وری انرژی قابل توجهی دارد و حداقل انرژی را مصرف می کند در حالی که هزینه های عملیاتی پایین را حفظ می کند. مهندسی شده با دقت و قابلیت اطمینان در ذهن، این ابزار به دلیل عملکرد عالی خود در وظایف مونتاژ ظریف، تضمین گشتاور خروجی ثابت و مقرون به صرفه بودن متمایز است.