Vinnuferill iðnaðarverkfæra lýsir sambandinu á milli rekstrartíma og heildar rekstrartíma. Það hjálpar framleiðendum að meta hvort rafmagnsverkfæri þolir endurteknar framleiðslulotur án of mikils hita, slits eða taps á afköstum.
Fyrir rafmagns- og loftskrúfjárn í iðnaði hafa skyldukröfur áhrif á áreiðanleika verkfæra, skipulagningu viðhalds og skilvirkni framleiðslu.
Efnisyfirlit
Skipta
Hver er vinnuferill iðnaðarverkfæra?
Vinnulota er almennt gefin upp sem hlutfall af rekstrartíma innan tiltekins tímabils.
Til dæmis hefur verkfæri sem starfar í 6 mínútur á 10 mínútna tímabili 60% vinnulotu.
Hins vegar gefur útreiknuð vinnulota ekki sjálfkrafa til kynna hvort tæki henti fyrir samfellda framleiðslu.
Raunveruleg notkunarmörk eru háð einkunnum framleiðanda, hönnun verkfæra, álagi, hitastigi og notkunarskilyrðum.
Vinnulota vs framleiðsluferlistími
Þessi hugtök lýsa mismunandi þáttum vinnslu verkfæra.
Framleiðsluferlistími vísar til tímans sem þarf til að ljúka framleiðsluaðgerð.
Vinnulota verkfæra lýsir hversu mikið af skilgreindu tímabili verkfærið er virkt í notkun.
Framleiðslulína getur starfað stöðugt á meðan einstök verkfæri eru aðgerðalaus á milli festingarferla.
Verkfæri fyrir stöðuga vinnu og hlé
Stöðug verkfæri eru hönnuð fyrir viðvarandi notkun við skilgreindar aðstæður.
Verkfæri sem vinna með hléum krefjast minni álags eða hvíldar.
Skilmálana ætti að túlka samkvæmt skjölum framleiðanda frekar en almennum forsendum um aflgjafa.
Hvers vegna vinnuferill skiptir máli
Í framleiðslu í miklu magni geta verkfæri starfað ítrekað á mörgum vöktum.
Ef verkfæri fer yfir ætluð notkunarskilyrði getur frammistaðan versnað.
Hugsanlegar afleiðingar eru ofhitnun, óeðlilegt slit, ósamræmi í rekstri og auknar kröfur um viðhald.
Hvernig vinnuferill hefur áhrif á rafmagns iðnaðarverkfæri
Rafmagns skrúfjárn innihalda mótora, drifbúnað og stjórnhluta sem mynda hita við notkun.
Hæfni þeirra til að stjórna þessum hita hefur áhrif á viðvarandi frammistöðu.
Mótorhitastig og stöðugur gangur
Mótor tap mynda hita meðan á notkun stendur.
Hærra vélrænt álag, tíðar ræsingar og takmörkuð kæling geta aukið rekstrarhitastig.
Ef hitastig fer yfir mörk framleiðanda getur rafeinangrun og aðrir íhlutir orðið fyrir áhrifum.
Burstalaus mótortækni
Burstalausir rafmagnsskrúfjárn útiloka vélræna bursta-og-kommutator-snertingu sem notuð er í burstuðum DC-mótorum.
Þetta fjarlægir eina uppsprettu slits á bursta og gæti bætt viðhaldseiginleika.
Hins vegar þýðir burstalaus tækni ekki að verkfæri geti starfað endalaust án hitauppstreymistakmarka.
Afköst stjórnandans, stærð mótors, hönnun gírkassa og kæling skipta enn máli.
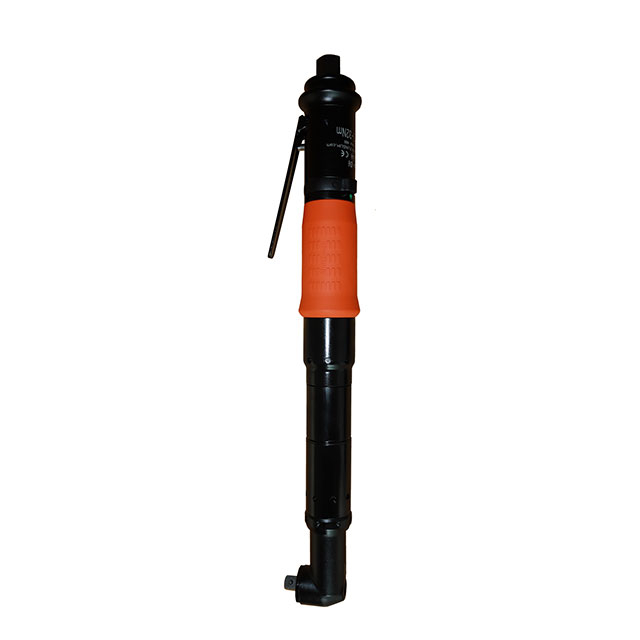
Hægt er að hanna loftskrúfjárnið með sérstökum vélbúnaði, sem getur sjálfkrafa hætt að virka þegar forstilltu toggildi er náð, til að ná nákvæmri togstýringu og koma í veg fyrir röskun og skrúfun.
Handskrúfjárninn er pneumatic tól með þjappað loft sem aflgjafa, sem hefur kosti breitt togsviðs, mikillar nákvæmni, auðveldrar notkunar, vinnuvistfræðilegrar hönnunar, langt líf og lítill hávaði osfrv., Og er mikið notað í samsetningaraðgerðum.
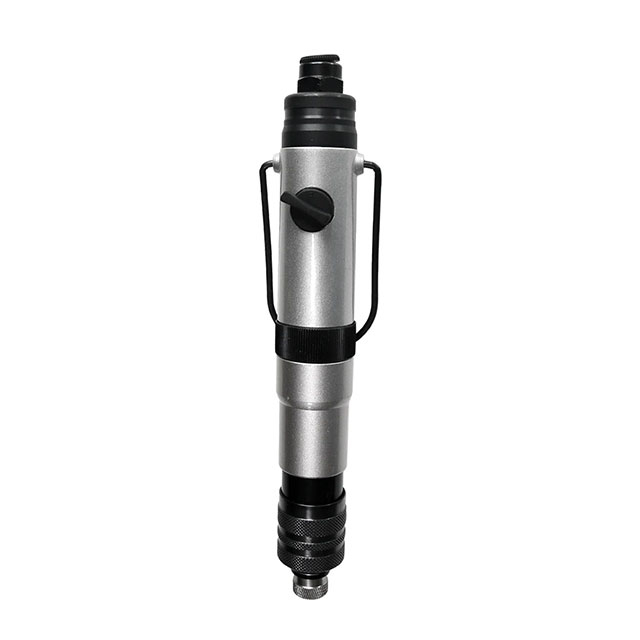
Handskrúfjárn er pneumatic verkfæri sem er knúið af þrýstilofti og byrjað með því að þrýsta. Það hefur einkenni einfaldrar notkunar, hraðvirkrar hraða, mikils skilvirkni og stjórnanlegs togs osfrv. Það er hentugur fyrir ýmsar samsetningaraðgerðir, sérstaklega ef um er að ræða tíða notkun.
Handskrúfjárn, sem er hentugur fyrir margs konar aðstæður, hefur kosti mikillar skilvirkni, vinnusparnaðar, togstýringar og stöðugleika, er ákjósanlegasta tækið í iðnaðarframleiðslu og samsetningarsviðum.
Þetta pneumatic skrúfjárn skarar fram úr í mörgum vinnuumhverfi og býður upp á stillanlega tognákvæmni í öllum gerðum til að mæta fjölbreyttum framleiðsluþörfum. Alhliða getu þess tryggir nákvæmni sem er sérsniðin að sérstökum verkefnum, sem gerir það að nauðsynlegu tæki fyrir verkstæði jafnt sem iðnað. Með stillanlegri nákvæmni uppfyllir það margvíslegar kröfur á skilvirkan hátt.
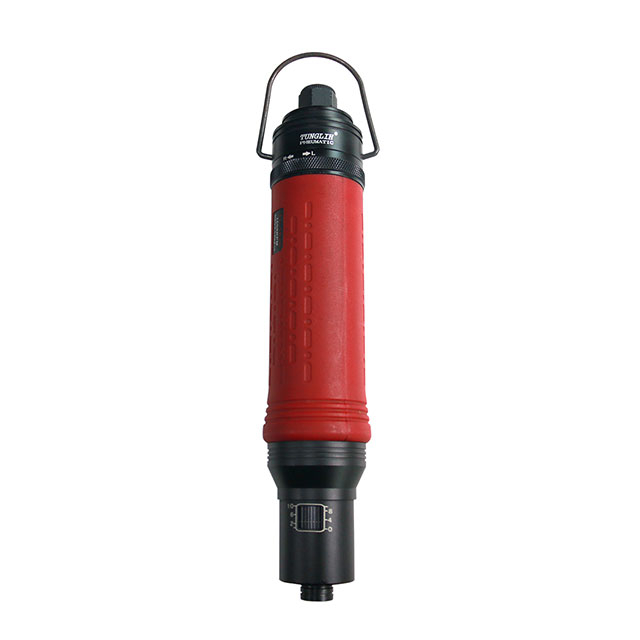
Sjálfvirkur pneumatic skrúfjárn er skilvirkt og þægilegt sjálfvirkt tæki. Það notar þjappað loft sem aflgjafa og er knúið áfram af loftmótor til að ná hröðum spennu og losun skrúfa. Tólið er mikið notað á mörgum sviðum eins og vélaframleiðslu, bílaframleiðslu, húsgagnaframleiðslu og rafeindaframleiðslu, sem bætir framleiðslu skilvirkni verulega og dregur úr vinnuafli.
TUNGLIH loftskrúfjárn er einstaklega hentugur fyrir nákvæma spennu á mikilvægum hlutum sem krefjast mikillar nákvæmni (innan ±3%), ásamt óviðjafnanlega hreyfanleika. Það státar af ótrúlegri orkunýtni, eyðir lágmarks orku á meðan viðhaldið er lágum rekstrarkostnaði. Þetta tól er hannað með nákvæmni og áreiðanleika í huga og stendur upp úr fyrir frábæra frammistöðu í viðkvæmum samsetningarverkefnum, sem tryggir stöðugt togafköst og hagkvæmni.
0
0
Tengdar fréttir
efnið er tómt!
Að hafa faglegt tækniteymi fyrir þróun nýrra vöru, sem getur svarað viðeigandi tæknilegum spurningum sem viðskiptavinir vekja upp.