У производњи, монтажи и индустријском одржавању великог обима, поузданост ручних алата директно утиче на време продужења производње и квалитет производа. Неисправан алат резултира огољеним причвршћивачима, оштећеним компонентама и скупим кашњењима. Глобално тржиште алата је засићено потрошачким брендовима са белим етикетама који се маскирају као добављачи индустријског квалитета. Тимови за набавку и дистрибутери алата суочавају се са изазовом да направе разлику између површног естетског квалитета и праве, проверљиве металуршке и производне изврсности.
Одабир правог партнера захтева превазилажење маркетиншких тврдњи да се изврши ревизија њиховог извора сировина, толеранције машинске обраде, протокола за осигурање квалитета и стабилности ланца снабдевања. Овај водич пружа технички оквир за процену и ужи избор партнера за индустријске алате, обезбеђујући да се сарађујете са компетентним Произвођач шрафцигера способан да испуни ригорозне оперативне захтеве у фабрици.
О металургији се не може преговарати: Поуздан произвођач мора да покаже транспарентан извор и прецизну термичку обраду висококвалитетних алатних челика (нпр. С2, СВЦМ или власничке легуре) да би спречио пуцање врха и избијање.
Прецизност профила минимизира квар: Строго придржавање међународних стандарда (ДИН, ИСО, ЈИС) спречава неусклађеност алата и причвршћивача и катастрофална оштећења компоненти.
Усклађеност са специфичном применом: Индустријска окружења захтевају стриктно поштовање међународних безбедносних и оперативних стандарда, укључујући ВДЕ за електричну изолацију и ЕСД за осетљиву електронику.
Скалабилност и осигурање квалитета: Прави индустријски партнери нуде проверљиве податке о обезбеђењу квалитета (КА), доследне толеранције у великим серијама производње и транспарентне минималне количине поруџбине (МОК).
Садржај
Пребаци
Шта чини произвођача индустријских одвијача поузданим?
Толеранције прецизности и обраде
Цам-оут се дешава када врх одвијача исклизне из главе причвршћивача током примене обртног момента. Овај механички квар оштећује удубљење завртња, уклања врх алата и често гребе околне компоненте. Спречавање цам-оут захтева апсолутну тачност димензија. Индустријски алати се ослањају на ЦНЦ обрађене врхове, а не на алтернативне ливене. ЦНЦ обрада гарантује тачно захватање са специфичним удубљењима за шрафове, било да су Пхиллипс, Торк или Позидрив. Тачност профила је најважнија. А способан Произвођач шрафцигера мора показати капацитет за производњу специјализованих профила. На пример, јапански индустријски стандард (ЈИС) има другачији попречни пресек од стандардне Пхиллипсове главе. Коришћење Пхиллипс драјвера на ЈИС завртњу гарантује скидање. Слично, Торк Плус захтева различите толеранције обраде у поређењу са класичним Торк профилима како би се обезбедиле беспрекорне операције монтаже. Када вршите ревизију добављача, затражите њихове извештаје о оптичким компараторима да бисте проверили геометрију врха у односу на ДИН или ИСО нацрте.
Разлика између потрошачког алата и индустријског алата често се своди на микро-толеранције. Врх који је мањи чак за неколико хиљадитих делова инча ће се клатити у затварачу. Ово колебање се преводи у неравномерну расподелу напрезања преко жлебова врха. Под високим обртним моментом, овај локализовани напон узрокује смицање челика. Тражимо произвођаче који одржавају строгу статистичку контролу процеса (СПЦ) на својим ЦНЦ центрима за глодање, осигуравајући да је први врх са линије идентичан десетохиљадитом.
Ергономија, дизајн држача и смањење утицаја РСИ
Биомеханика преноса обртног момента диктира колико ефикасно радник може да вози затварач без умора. Дизајн ручке игра кључну улогу у смањењу повреда од понављајућих напрезања (РСИ) на монтажним линијама. Лоше дизајнирана ручка приморава оператера да се јаче ухвати, убрзавајући замор мишића и напрезање зглобова. Профили материјала ручке се значајно разликују у зависности од примене. Чврста језгра, као што је ацетат целулозе, нуде екстремну издржљивост и отпорност на ударце, али им недостаје удобност за континуирану употребу. Вишекомпонентне еластомерне ручке са меким држањем обезбеђују врхунски пренос обртног момента и ергономију. Међутим, одабрани материјал мора поуздано да ради у одређеним окружењима. Ручке које се користе у монтажи тешких машина морају бити отпорне на деградацију од уља, док оне у хемијским постројењима захтевају специфичну отпорност на раствараче.
Геометрију ручке процењујемо на основу специфичног задатка. Прецизни електронски одвијач захтева дугачку, витку ручку са ротирајућим поклопцем за брзу ротацију врха прста. Супротно томе, драјвер са прорезима за тешке услове рада који се користи за причвршћивање или причвршћивање са великим обртним моментом треба луковичасту, троугласту или шестоугаону ручку како би се повећала површина контакта длана и спречило котрљање по радном столу. Дурометар (тврдоћа) преливене гуме мора успоставити равнотежу: превише мекана и цепа се при интензивној употреби; превише тврд и не успева да обезбеди адекватан прихват када су руке прекривене течношћу за сечење или машћу.
Специфичности животне средине и примене
Индустријске апликације често захтевају специјализоване особине алата. Сигурне ручке од електростатичког пражњења (ЕСД) су обавезне у производњи електронике како би се спречило да статички електрицитет уништи осетљиве микрочипове. Ове ручке су произведене коришћењем дисипативне пластике која безбедно одводи статичка наелектрисања у земљу. За апликације високог напона, алати морају имати ВДЕ сертификовану изолацију, која штити оператере од електричног удара до одређених граница напона (обично 1000В АЦ). Ова изолација није само пластични умак; захтева специјализовано бризгање преко целе осовине, остављајући само радни врх изложен.
Штавише, отпорност на хемикалије и раствараче се не може преговарати за ручке које се користе у одржавању аутомобила, војске или ваздухопловства, где је изложеност хидрауличним течностима, средствима за чишћење кочница и авио гориву константна. Стандардне гумене ручке ће набубрити, растворити се или постати опасно клизаве када су изложене Скидролу или МЕК-у. Компетентни произвођач ће обезбедити листове са подацима о безбедности материјала (МСДС) и табеле хемијске отпорности за полимере својих ручки, доказујући њихову погодност за оштра индустријска окружења.
Како проценити производне могућности произвођача шрафцигера
Металургија и процеси топлотне обраде
Основа сваког индустријског ручног алата је његов челични састав. Различите легуре нуде различите равнотеже између тврдоће и жилавости. Не можете визуелно проверити квалитет челика; морате се ослонити на металуршке податке и испитивања.
Стеел Граде
Карактеристике
Најбоља индустријска примена
хром ванадијум (Цр-В)
Добра чврстоћа опште намене, висока отпорност на корозију.
Стандардно одржавање, лагана монтажа.
хром молибден (Цр-Мо)
Висока отпорност на ударце, одлична жилавост.
Ударни драјвери, чврсто причвршћивање.
С2 алатни челик
Изузетна тврдоћа, врхунска отпорност на хабање.
Примене са високим обртним моментом, континуирана употреба на монтажној линији.
СВЦМ Аллои
Врхунска мешавина која нуди највећи баланс обртног момента и отпорности на ударце.
Осим сировине, процес термичке обраде - који обухвата очвршћавање и каљење - је критичан. Прецизан протокол термичке обраде постиже оптималну оцену тврдоће по Роцквелл-у (ХРЦ) уз задржавање довољно чврстине да спречи да се врх разбије под изненадним оптерећењима обртног момента. На пример, С2 челик је обично каљен до ХРЦ 58-62. Ако се процес каљења убрза, челик остаје крт. Ако је температура прениска, челик је превише мекан и заокружиће се. Ми ревидирамо производно постројење за топлотну обраду како бисмо се уверили да користе компјутерски контролисане атмосферске пећи, које спречавају декарбонизацију и обезбеђују уједначену тврдоћу током целе серије.
Производња система са фиксним вратилом у односу на заменљиви систем битова
Производња наменских одвијача са фиксном осовином укључује различите сложености у поређењу са заменљивим, вишебитним драјвер системима. Алати са фиксном осовином захтевају непрекидни комад челика усидрен дубоко у дршку, обезбеђујући нулту механичку ход и максималан пренос обртног момента. Заменљиви системи се ослањају на магнетне или механичке механизме задржавања. Иако су разноврсни, системи са више битова уводе потенцијалне тачке квара, као што су колебање бита или губитак задржавања при високофреквентној фабричкој употреби. Производни погони великог обима углавном фаворизују алате са фиксним вратилом због њихове апсолутне крутости и поузданости.
У ваздухопловној и одбрамбеној производњи, остаци страних објеката (ФОД) представљају критичну забринутост. Лабав комад који падне у турбину млазног мотора или шасију сателита може изазвати катастрофалан квар. Стога, ове индустрије строго налажу алате са фиксним вратилом. Када процењујемо произвођача алата са фиксним вратилом, испитујемо отпуштање—количину њихања на врху када се ручка ротира. Прекомерно отпуштање указује на савијену осовину или неусклађен процес обликовања ручке, што је и једно и друго неприхватљиво за прецизну монтажу.
Побољшања оштрице и врха
Напредне производне технике значајно повећавају издржљивост врха и приањање. Ласерско нагризање и текстурирање микрохрапавости стварају микроскопске избочине које се загризу у главу завртња, драстично повећавајући трење. Дијамантски премаз и премаз титанијум нитрида (ТиН) нуде екстремну отпорност на хабање, продужавајући радни век алата. Ови премази нису само козметички; примењују се коришћењем процеса физичког таложења паре (ПВД) који везују премаз на молекуларном нивоу за челичну подлогу.
Структурни интегритет везе између оштрице и ручке је подједнако важан. Оштрица сечива мора дубоко да се усидри у језгро дршке да би издржала ротационо смицање. Дизајн пуног тана, где се челик протеже кроз ручку и завршава упечатљивим поклопцем, нуди максималну снагу за апликације које захтевају лагано ударање чекићем. Шестоугаони подупирачи на дну осовине омогућавају оператерима да користе кључ за додатну полугу без угрожавања ручке. Тражимо произвођаче који користе крилате или жљебове зупце, који се механички закључавају у пластично језгро током бризгања, спречавајући да се осовина окреће унутар дршке.
Руковати бризгањем и лепљењем материјала
Модерне индустријске ручке користе процесе преливања од два или три материјала, обично комбинујући круто језгро од полипропилена (ПП) са мекшом термопластичном гумом (ТПР) споља. Произвођач мора да обезбеди беспрекорну хемијску везу између ових материјала. Ако је процес везивања погрешан, спољна дршка ће склизнути, деградирати или се одвојити од крутог језгра под максималним оптерећењем обртног момента, чинећи алат бескорисним и представљајући опасност по безбедност.
Ово потврђујемо тако што тражимо податке о тесту силе повлачења. Произвођач треба да има специјализовану опрему која стеже осовину и покушава да повуче ручку, мерећи силу потребну да изазове квар. Висококвалитетни индустријски одвијач ће често видети да се челична осовина ломи пре него што се ручка одвоји. Штавише, процес бризгања мора бити без шупљина или ваздушних џепова, који стварају слабе тачке у структури ручке. Рендгенски преглед узорака може открити ове скривене недостатке.
Како извршити ревизију произвођача индустријског одвијача
Осигурање квалитета и протоколи тестирања
Поуздан Произвођач шрафцигера примењује ригорозне протоколе тестирања. Испитивање разарања обртног момента одређује максималну снагу ротације коју алат може да издржи пре катастрофалног квара. Тестирање тврдоће по Роцквеллу потврђује ефикасност процеса термичке обраде. Испитивање сланом спрејом потврђује отпорност на корозију облоге сечива. Тимови за набавку увек треба да захтевају свеобухватне извештаје о тестирању серије и податке о статистичкој контроли процеса (СПЦ) како би потврдили доследан квалитет у великим серијама производње.
Тест Типе
Сврха
Стандардни/Метрички
Уништавање обртног момента
Мери максималну силу ротације пре квара.
ДИН ИСО 8764 / ДИН ИСО 2380
Роцквелл тврдоћа (ХРЦ)
Проверава топлотну обраду и тврдоћу челика.
ХРЦ 58-62 (типично за С2 челик)
Тест са сланим спрејом
Процењује оплату и отпорност на корозију.
АСТМ Б117 (нпр. 72 сата на 5% НаЦл)
Диелектрично испитивање
Осигурава интегритет изолације за ВДЕ алате.
ИЕЦ 60900 (тест од 10.000 В за напон од 1.000 В)
Не прихватамо усмена гаранција квалитета. Прави индустријски партнер одржава интерну лабораторију за испитивање опремљену калибрисаним машинама за испитивање торзије, тестерима тврдоће и коморама за заштиту животне средине. Требало би да буду вољни да пруже видео доказе о овим тестовима који се врше на вашој специфичној производној серији. Ако добављач ангажује сва своја тестирања, то доводи до кашњења и поставља питања о њиховој интерној култури контроле квалитета.
Сертификати и усклађеност индустрије
Сертификати објеката пружају основу за оперативну зрелост. Сертификација ИСО 9001 указује на снажан систем управљања квалитетом, док ИСО 14001 показује усклађеност са стандардима управљања животном средином. Сертификати за специфичне производе захтевају верификацију треће стране. Изоловани алати морају имати ИЕЦ 60900 и ВДЕ сертификате, што доказује да су појединачно тестирани да издрже високе напоне. Геометрија врха мора се стриктно придржавати ДИН и ИСО стандарда како би се гарантовала компатибилност са глобалним спецификацијама затварача.
Приликом ревизије добављача, проверите обим и валидност њихових ИСО сертификата. Сертификат који покрива „продају и дистрибуцију“ је бескористан ако процењујете њихову производну способност. Сертификат мора експлицитно да покрива „дизајн и производњу ручних алата.“ За ВДЕ алате, проверите онлајн базу података ВДЕ института да бисте били сигурни да су наведени специфични модели алата, а не само фабрика. Фалсификоване ВДЕ ознаке су уобичајене на нижим нивоима тржишта алата, а коришћење непроверених изолованих алата излаже вашу радну снагу смртоносном ризику.
Прилагођавање и ОЕМ/ОДМ могућности
Многи индустријски клијенти захтевају услуге произвођача оригиналне опреме (ОЕМ) или произвођача оригиналног дизајна (ОДМ). Процена ових способности укључује процену инжењерског одељења произвођача. Да ли могу да произведу прилагођене профиле битова за власничке причвршћиваче? Да ли имају капацитет алата да креирају прилагођене калупе за ручке прилагођене специфичним ергономским захтевима? Штавише, њихова способност да изврше брендирање приватне робне марке са трајним ознакама отпорним на хемикалије је од суштинског значаја за корпоративне програме контроле алата.
Тражимо произвођаче који користе ласерско обележавање уместо тампон штампе за логотипе и бројеве делова. Тампон штампа се брзо троши у индустријским окружењима, чинећи идентификацију алата и потраживање гаранције немогућим. Ласерско обележавање урезује информације директно у челик или пластику, обезбеђујући трајну следљивост. Поред тога, процените њихову способност да обезбеде прилагођена решења за паковање, као што су ЕВА пенасте посуде за ормаре за контролу алата, што су стандардни захтеви у ваздухопловним и војним објектима за одржавање.
Ризици ланца снабдевања производње одвијача
Времена испоруке и производни капацитет
Производња алата суочава се са неколико потенцијалних уских грла, укључујући недостатак сировог челика и кашњења у бризгању. Процена добављача захтева разумевање њихове максималне месечне производње и њихово ослањање на тржишта секундарних сировина. Да бисте ублажили ризике, преговарајте о гарантованим роковима испоруке и успоставите уговоре о залихама, осигуравајући да се ваше монтажне линије никада не заустављају због недостатка алата.
Анализирамо стопе искоришћености машина произвођача. Ако фабрика ради са 95% капацитета само да би испунила тренутне поруџбине, они немају флексибилност да се изборе са изненадним порастом ваше потражње. Поуздан партнер одржава нагли капацитет. Штавише, истражујемо њихове распореде одржавања алата. Калупи за ињектирање временом деградирају, што доводи до блица (вишка пластике) на ручкама и нетачности димензија. Проактивни произвођач има интерну продавницу алата и калупа за одржавање и реконструкцију калупа пре него што утичу на квалитет производа.
Транспарентност набавке сировина
Недоследан квалитет челика од секундарних добављача доводи до непредвидивог квара алата. Серија одвијача направљених од нестандардног челика ће показати високу стопу лома врха. Ревизија ланца снабдевања произвођача за следљивост сировина је обавезна. Затражите млинске сертификате за челик који се користи у вашим производним серијама како бисте били сигурни да испуњава договорене металуршке спецификације.
Глобално тржиште челика флуктуира, а произвођачи нижег нивоа често мењају добављаче како би јурили за најнижом ценом, што резултира недоследним перформансама алата. Захтевамо да наши производни партнери закључају своје снабдевање челиком из реномираних млинова и обезбеде документацију која доказује хемијски састав сваке серије. Ако произвођач не може да уђе у траг готовом одвијачу до специфичног намота челика из којег је исечен, њихов систем контроле квалитета је неадекватан за индустријске захтеве.
Токови рада за комуникацију и израду прототипа
Фазе израде прототипа и узорковања откривају праву компетентност инжењерске подршке произвођача. Процените њихову реакцију на итерације дизајна и повратне информације о квалитету. Јасни комуникациони канали, могућности брзе израде прототипа (као што је 3Д штампа за ергономију ручке) и спремност да се подесе толеранције обраде на основу тестирања на терену показатељи су снажног, дугорочног производног партнера.
Приликом развоја прилагођеног алата, очекујемо да ће произвођач обезбедити СЛА (стереолитографија) 3Д штампане прототипе ручке у року од неколико дана, омогућавајући нашим радницима на монтажи да тестирају ергономију пре него што се посветимо скупим челичним калупима за бризгање. Инжењери произвођача би требало да буду способни да читају и мењају ЦАД датотеке (СТЕП, ИГЕС) и да дају детаљне техничке цртеже за одобрење. Језичке баријере и разлике у временским зонама морају се управљати преко посвећених менаџера пројеката који разумеју терминологију техничког алата.
Закључак
Основана 2006. Донгли развија, производи и испоручује индустријске пнеуматске и електричне алате под брендом ТУНГЛИХ. Уз подршку искусног техничког тима, међународних сертификата, ОЕМ могућности и више од 30 машина за производњу делова, компанија пружа практична решења за причвршћивање за индустријску монтажу и апликације за одржавање.
Нацртајте свеобухватни захтев за предлог (РФП) са детаљима о потребним разредима челика, толеранцијама врха и специфичним стандардима усклађености (нпр. ВДЕ, ЕСД).
Затражите физичке узорке од произвођача који су ушли у ужи избор и подвргните их независном разарању обртног момента и Роцквелл тестирању тврдоће.
Захтевајте транспарентност тако што ћете захтевати млинске сертификате за сирови челик и податке о статистичкој контроли процеса (СПЦ) за недавне производне серије.
Спроведите ревизију објекта, било лично или преко верификоване треће стране, да бисте потврдили ИСО сертификате и проценили могућности бризгања.
ФАК
П: Која је најбоља класа челика за индустријске одвијаче?
О: С2 алатни челик се широко сматра најбољим због своје изузетне отпорности на ударце и високе тврдоће, спречавајући хабање врха. СВЦМ и Цр-Мо су такође одличне, јаке алтернативе у зависности од специфичних захтева обртног момента и да ли је алат подвргнут великим ударним оптерећењима.
П: Како се ЈИС разликује од стандардног Пхиллипс-а и зашто је то критично?
О: ЈИС (јапански индустријски стандард) завртњи имају плиће удубљење и оштрије углове од стандардних Пхиллипс шрафова. Коришћење стандардног Пхиллипс драјвера на ЈИС завртњу доводи до тренутног избијања и оштећења. Врхунски произвођач мора да поседује способност прецизне машинске обраде да би произвео праве ЈИС врхове за електронске и аутомобилске склопове.
П: Када установа треба да изабере одвијаче са фиксном осовином у односу на системе заменљивих битова?
О: Покретачи са фиксним вратилом су супериорни за апликације са високим обртним моментом, апсолутно прецизно поравнање и строгу безбедност/ВДЕ усклађеност. Они су такође обавезни у окружењима где лабави комадићи представљају озбиљан ризик од ФОД-а (страних предмета), као што је производња у ваздухопловству.
П: Како да проверим ВДЕ сертификат произвођача шрафцигера?
О: Можете да проверите ВДЕ сертификат тако што ћете проверити онлајн базу података званичног ВДЕ института. Кључно је осигурати да се сертификат односи директно на специфичне моделе алата које намеравате да купите, а не само да буде општа сертификација објекта.
П: Која је разлика између производње ОЕМ и ОДМ одвијача?
О: ОЕМ (произвођач оригиналне опреме) укључује производњу алата тачно према спецификацијама дизајна и нацртима које је дао купац. ОДМ (Оригинал Десигн Мануфацтурер) укључује произвођача који обезбеђује унапред пројектоване дизајне и алате, које купац затим бира и брендира као своје.
П: Зашто индустријски шрафцигери користе ласерски урезане или дијамантски обложене врхове?
О: Ови напредни премази и текстуре значајно повећавају трење између врха одвијача и главе завртња. Ово побољшано приањање драстично смањује вероватноћу избијања, штити причвршћивач од скидања и продужава укупан радни век алата.
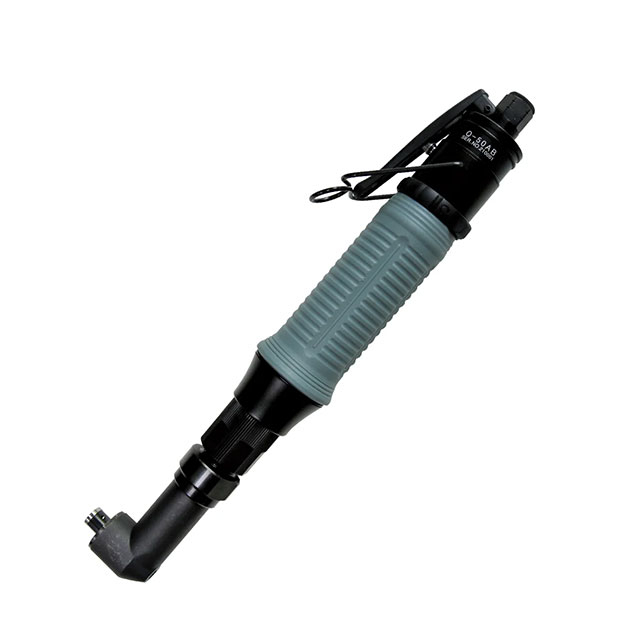
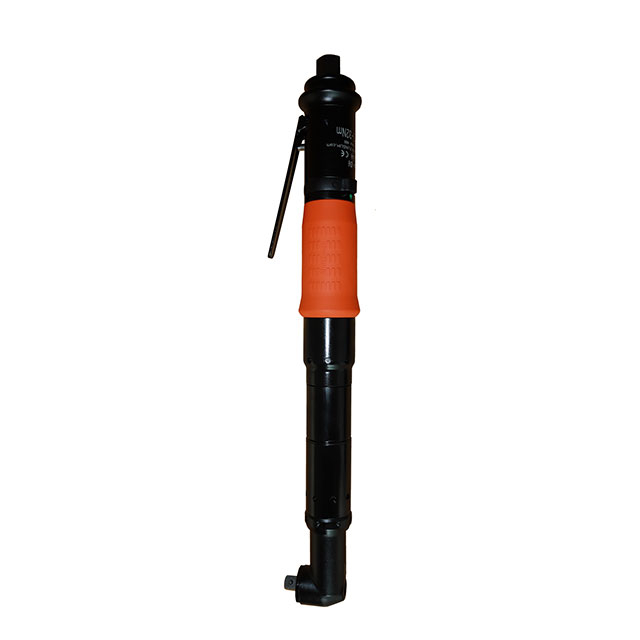
Пнеуматски одвијач може бити дизајниран преко специфичног механизма, који може аутоматски престати да ради када се постигне унапред подешена вредност обртног момента, постижући прецизну контролу обртног момента и спречавајући изобличење и завртање.
Ручни пнеуматски одвијач је пнеуматски алат са компримованим ваздухом као извором напајања, који има предности широког опсега обртног момента, високе прецизности, једноставног рада, ергономског дизајна, дугог века трајања и ниске буке, итд., И широко се користи у монтажним операцијама.
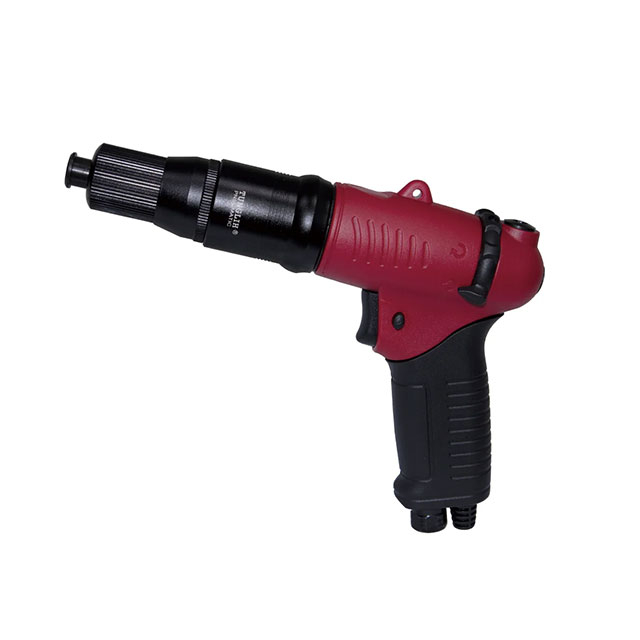
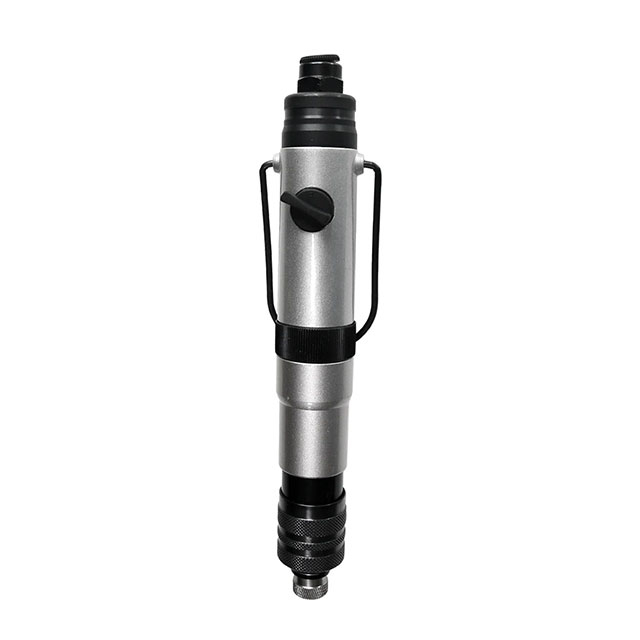
Ручни пнеуматски одвијач је пнеуматски алат који се покреће компримованим ваздухом и покреће притиском. Има карактеристике једноставног рада, велике брзине, високе ефикасности и контролисаног обртног момента, итд. Погодан је за различите монтажне операције, посебно у случају честих операција.
Ручни пнеуматски одвијач, погодан за широк спектар сценарија, има предности високе ефикасности, уштеде радне снаге, контроле обртног момента и стабилности, преферирани је алат у индустријској производњи и монтажи.
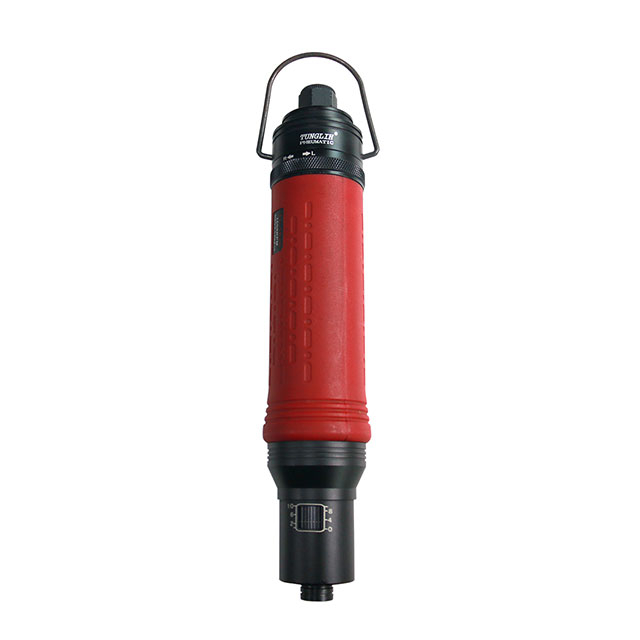
Овај пнеуматски одвијач се истиче у више радних окружења, нудећи подесиву тачност обртног момента за све моделе како би се задовољиле различите производне потребе. Његова свеобухватна способност осигурава прецизност прилагођену специфичним задацима, што га чини основним алатом за радионице и индустрију. Својом подесивом прецизношћу ефикасно испуњава широк спектар захтева.
Аутоматски пнеуматски одвијач је ефикасан и згодан аутоматски алат. Користи компримовани ваздух као извор енергије и покреће га ваздушни мотор како би се постигло брзо затезање и отпуштање шрафова. Алат се широко користи у многим областима као што су производња машина, производња аутомобила, производња намештаја и производња електронике, што значајно побољшава ефикасност производње и смањује интензитет рада.
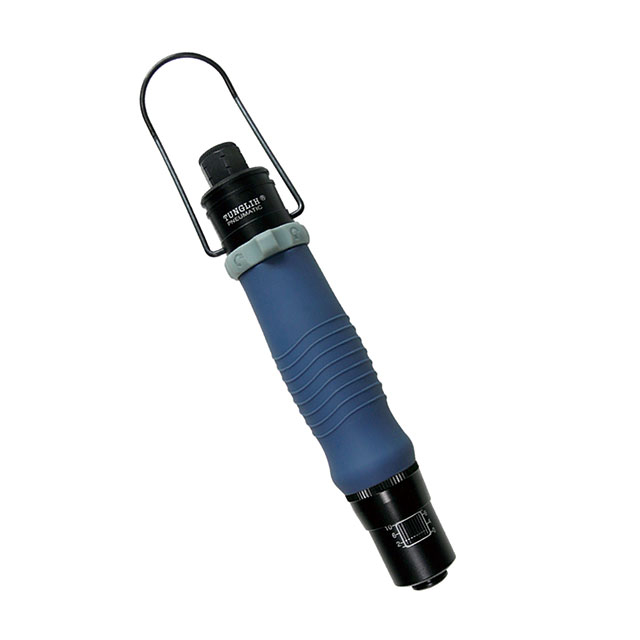
ТУНГЛИХ пнеуматски одвијач је изузетно погодан за прецизно затезање критичних компоненти које захтевају високу прецизност (унутар ±3%), заједно са неупоредивом покретљивошћу. Може се похвалити изузетном енергетском ефикасношћу, уз минималну потрошњу енергије уз ниске оперативне трошкове. Конструисан са прецизношћу и поузданошћу на уму, овај алат се истиче својим врхунским перформансама у деликатним задацима монтаже, обезбеђујући конзистентан излаз обртног момента и економичност.