La precisión del par de torsión de una herramienta industrial describe en qué medida el par medido o entregado de una herramienta de fijación coincide con una referencia u objetivo específico en condiciones definidas. La repetibilidad del par describe la consistencia con la que la herramienta produce resultados similares durante pruebas repetidas.
Ambos son importantes para el montaje industrial, pero miden diferentes aspectos del rendimiento de la fijación. Una herramienta puede producir resultados altamente repetibles sin lograr consistentemente el torque objetivo deseado.
Tabla de contenido
Palanca
¿Qué es la precisión del par de herramientas industriales?
La precisión del par se utiliza para describir la cercanía de un valor de par medido o entregado a una referencia o valor especificado.
En el caso de la fijación industrial, debe definirse claramente el significado de una declaración de precisión.
Puede referirse a la precisión de un sistema de medición incorporado, la desviación del par entregado con respecto a un objetivo u otro resultado de prueba definido por el fabricante.
Comprender la desviación de par
Supongamos que una herramienta de fijación se ajusta a un par objetivo de 5,0 Nm.
Si el par medido es de 5,2 Nm, la desviación del objetivo es:
El resultado medido está un 4% por encima del objetivo.
Este ejemplo ilustra el cálculo de la desviación. No establece la calificación de precisión general de la herramienta ni la incertidumbre de medición.
Por qué es importante la precisión del par
Un apriete incorrecto puede afectar el rendimiento de una junta ensamblada.
Un par de torsión insuficiente puede provocar una carga de sujeción inadecuada.
Un torque excesivo puede dañar las roscas, los sujetadores o los componentes circundantes.
Sin embargo, el par es sólo un indicador indirecto de la carga de sujeción.
La fricción de las articulaciones, las propiedades del material y la geometría de los sujetadores también influyen en la relación.
Precisión de la herramienta frente a precisión de las juntas
Una herramienta puede funcionar bien en un dispositivo de prueba de laboratorio y al mismo tiempo ofrecer resultados diferentes en juntas de producción.
Esto puede ocurrir porque la rigidez y la fricción de las articulaciones cambian el proceso de ajuste.
Por lo tanto, los ingenieros deben distinguir el rendimiento de las herramientas de laboratorio de la capacidad real del proceso de ensamblaje.
¿Qué es la repetibilidad del par en herramientas industriales?
La repetibilidad del par describe la variación entre los resultados obtenidos en condiciones de prueba repetidas específicas.
Una herramienta repetible produce una gama relativamente estrecha de resultados.
Comprender la dispersión del par
Considere cinco mediciones hipotéticas de un conjunto de herramientas cercano a 5,0 Nm.
Prueba
Par medido
1
5,1 Nm
2
5,2 Nm
3
5,1 Nm
4
5,2 Nm
5
5,1 Nm
Estas mediciones muestran una variación relativamente baja, pero todas están por encima del objetivo de 5,0 Nm.
La herramienta podría ser repetible sin estar correctamente ajustada.
Por qué es importante la coherencia en la producción
En montajes repetitivos, una gran variación puede dar lugar a diferentes resultados de apriete entre productos.
El problema puede volverse más significativo en la producción automatizada o de gran volumen.
Las pruebas de repetibilidad ayudan a identificar si la herramienta puede producir resultados estables en condiciones controladas.
Factores que afectan la repetibilidad
Varios factores pueden influir en la dispersión del par:
Rigidez articular
Fricción del sujetador y del hilo.
Velocidad de funcionamiento de la herramienta
Estado del embrague
Presión de aire o suministro eléctrico.
Técnica del operador
Mantenimiento de herramientas
Equipo de prueba y configuración.
Para obtener resultados significativos, estos factores deben controlarse o documentarse durante las pruebas.
Precisión del par frente a repetibilidad: diferencias clave
Comparación
Precisión del par
Repetibilidad del par
Pregunta principal
¿Qué tan cerca está el resultado de la referencia?
¿Qué tan consistentes son los resultados repetidos?
Enfoque primario
Desviación de la referencia u objetivo
Variación entre medidas
Evaluación común
Error o desviación en condiciones definidas
Desviación estándar u otras medidas de dispersión
Posible problema
Apriete excesivo constante
Ajuste inconsistente
Acción correctiva
Revisar la calibración, la configuración o el método
Investigar la variación de herramientas, juntas y procesos.
Resultados precisos pero inconsistentes
Un conjunto de mediciones puede tener un promedio cercano al objetivo y al mismo tiempo mostrar una variación sustancial.
El promedio por sí solo puede ocultar el riesgo de conjuntos demasiado apretados o insuficientemente apretados.
Resultados repetibles pero inexactos
Una herramienta puede ofrecer casi el mismo par cada vez, pero permanecer constantemente por encima o por debajo del valor previsto.
Ajustar la herramienta puede corregir el resultado promedio, siempre que el proceso subyacente sea estable.
Resultados precisos y repetibles
La condición deseada es una herramienta y un proceso de sujeción que logren un resultado medio apropiado con una variación aceptable.
Los criterios de aceptación reales deben basarse en requisitos de ingeniería en lugar de un porcentaje universal.
¿Qué estándares se aplican a las pruebas de torque de herramientas industriales?
Pruebas de rendimiento ISO 5393
ISO 5393:2017 proporciona métodos de prueba de rendimiento de laboratorio para herramientas de ensamblaje motorizadas adecuadas utilizadas con sujetadores roscados.
Aborda la repetibilidad del par en tasas de par definidas, ajustes de herramientas y ciclos operativos.
También aborda la precisión del sistema de medición de torque incorporado para las herramientas aplicables.
La norma no se aplica a las llaves de impacto o de impulso. Su alcance principal declarado cubre herramientas de torque continuo de 0,5 a 2000 Nm, con posibles modificaciones documentadas fuera de ese rango.
Las pruebas de par deben utilizar equipos de medición adecuados.
El equipo de prueba debe tener capacidad de medición, resolución e incertidumbre adecuadas para el par requerido.
La trazabilidad de la calibración es importante cuando los resultados se utilizan para una inspección formal.
Resultados de laboratorio versus verificación de producción
Las pruebas de laboratorio pueden caracterizar el rendimiento de la herramienta en condiciones controladas.
La verificación de producción confirma cómo funciona la herramienta con sujetadores, componentes y operadores reales.
Ambos pueden ser necesarios para procesos de fijación críticos.
Cómo verificar el rendimiento del par en producción
Un programa de verificación práctico debe utilizar condiciones documentadas y equipo de medición apropiado.
Paso 1: definir el objetivo y la tolerancia
Establezca el par de apriete requerido y el rango aceptable a partir de las especificaciones de ingeniería de la junta.
La tolerancia no debe basarse únicamente en la precisión anunciada del destornillador.
Paso 2: preparar el sistema de medición
Utilice un probador de torsión, un transductor y un dispositivo de prueba calibrados adecuadamente.
Confirme que la configuración de la prueba coincida con el método de verificación previsto.
Paso 3: Mida los ciclos de fijación repetidos
Realizar una serie definida de pruebas repetidas.
Registre los valores individuales en lugar de solo el promedio.
Paso 4: evaluar la media y la variación
Revise el par promedio y la dispersión de los resultados medidos.
Los promedios ayudan a identificar la desviación sistemática.
La variación ayuda a identificar problemas de coherencia.
Paso 5: revisar la articulación real
Cuando sea necesario, verifique el proceso de fijación utilizando juntas de producción representativas.
Las uniones duras y blandas pueden producir resultados diferentes porque las tasas de aumento del torque difieren.
Paso 6: registrar resultados
Mantener registros de identificación de herramientas, configuraciones operativas, equipos de medición, condiciones de prueba, resultados y acciones correctivas.
Esto respalda la verificación continua del proceso.
Cómo el diseño de la herramienta influye en el rendimiento del par
Mecanismos de apagado automático
Los destornilladores de apagado automático utilizan un mecanismo que deja de funcionar cuando se alcanza la condición de par configurada.
Esto puede mejorar la repetibilidad en condiciones adecuadas.
Soluciones de herramientas de control de par industrial TUNGLIH
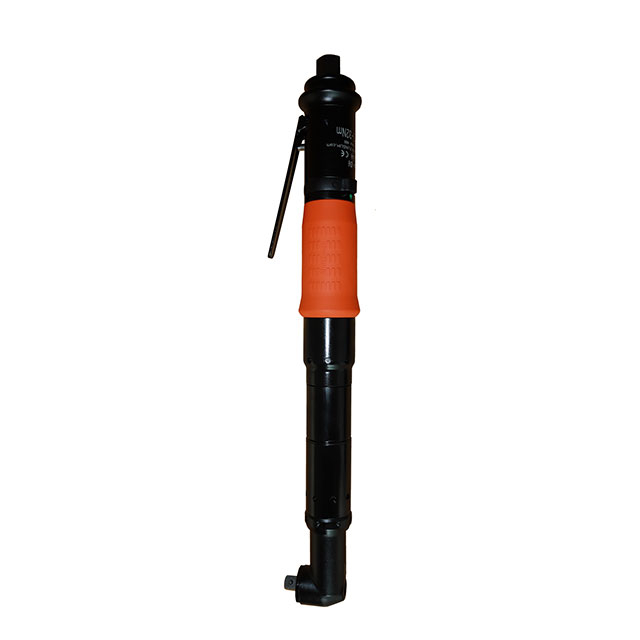
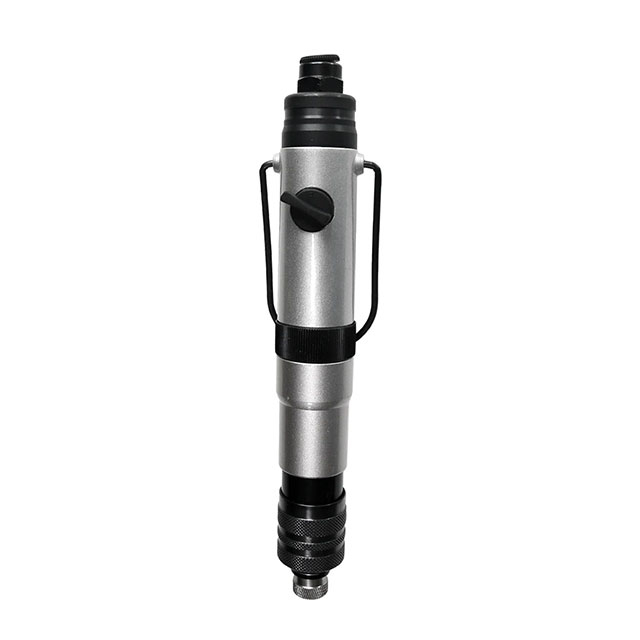
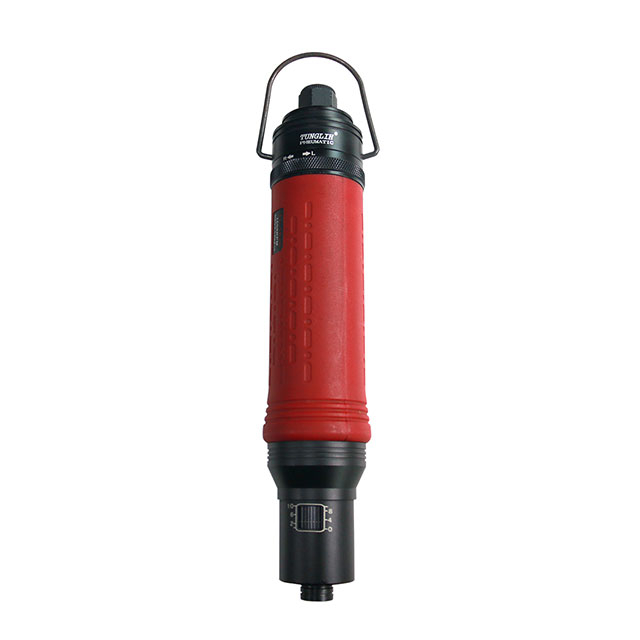
TUNGLIH fabrica destornilladores neumáticos y eléctricos para aplicaciones de fijación industrial.
La gama de productos incluye destornilladores eléctricos de precisión, herramientas neumáticas de apagado automático y configuraciones de par ajustable.
Para aplicaciones que requieren un apriete controlado, la selección de herramientas debe basarse en el tamaño del sujetador, el par objetivo, la rigidez de la junta, la velocidad de apriete y los requisitos de verificación.
Preguntas frecuentes
¿Es la precisión del par lo mismo que la repetibilidad?
No. La precisión se refiere a la cercanía a una referencia, mientras que la repetibilidad se refiere a la variación entre resultados repetidos.
¿Puede un destornillador ser repetible pero inexacto?
Sí. Los valores repetidos pueden permanecer consistentemente por encima o por debajo del objetivo.
¿Se aplica la norma ISO 5393 a las llaves de impacto?
No. ISO 5393 excluye las llaves de impacto y de impulso.
¿Con qué frecuencia se deben revisar las herramientas dinamométricas industriales?
La frecuencia de verificación debe reflejar el riesgo del proceso, el uso, los requisitos del fabricante y el plan de control de calidad de la fábrica.
Conclusión
La precisión y la repetibilidad del par de torsión de las herramientas industriales son esenciales para evaluar el rendimiento de la fijación.
Los ingenieros deben evaluar la desviación del objetivo, la dispersión del par, las condiciones de las juntas y la confiabilidad de las mediciones en lugar de depender de una cifra de rendimiento.
TUNGLIH ofrece soluciones de destornilladores industriales con control de par para operaciones de fabricación que requieren una fijación estable y repetible.
El destornillador neumático puede diseñarse a través de un mecanismo específico, que puede dejar de funcionar automáticamente cuando se alcanza el valor de torque preestablecido, logrando un control preciso del torque y evitando distorsiones y atornillados.
El destornillador neumático de mano es una herramienta neumática con aire comprimido como fuente de energía, que tiene las ventajas de un amplio rango de torque, alta precisión, fácil operación, diseño ergonómico, larga vida útil y bajo nivel de ruido, etc., y se usa ampliamente en operaciones de ensamblaje.
El destornillador neumático de mano es una herramienta neumática que funciona con aire comprimido y se pone en marcha presionando. Tiene las características de operación simple, velocidad rápida, alta eficiencia y torque controlable, etc. Es adecuado para diversas operaciones de ensamblaje, especialmente en el caso de operación frecuente.
El destornillador neumático de mano, adecuado para una amplia gama de escenarios, tiene las ventajas de alta eficiencia, ahorro de mano de obra, control de torque y estabilidad, es la herramienta preferida en los campos de fabricación y ensamblaje industrial.
Este destornillador neumático destaca en múltiples entornos de trabajo y ofrece precisión de torque ajustable en todos los modelos para satisfacer diversas necesidades de producción. Su capacidad integral garantiza una precisión adaptada a tareas específicas, lo que la convierte en una herramienta esencial tanto para talleres como para industrias. Con su precisión ajustable, satisface una amplia gama de demandas de manera eficiente.
El destornillador neumático automático es una herramienta automática eficiente y conveniente. Utiliza aire comprimido como fuente de energía y es impulsado por un motor neumático para lograr apretar y aflojar rápidamente los tornillos. La herramienta se utiliza ampliamente en muchos campos, como la fabricación de maquinaria, la fabricación de automóviles, la fabricación de muebles y la fabricación de productos electrónicos, lo que mejora significativamente la eficiencia de la producción y reduce la intensidad de la mano de obra.
El destornillador neumático TUNGLIH es excepcionalmente adecuado para el apriete preciso de componentes críticos que exigen una alta precisión (dentro del ±3%), junto con una movilidad incomparable. Cuenta con una notable eficiencia energética, consume una energía mínima y mantiene bajos costos operativos. Diseñada teniendo en cuenta la precisión y la confiabilidad, esta herramienta se destaca por su rendimiento superior en tareas de ensamblaje delicadas, lo que garantiza una salida de torque constante y rentabilidad.
0
0
Noticias relacionadas
¡El contenido está vacío!
Contar con un equipo técnico profesional para el desarrollo de nuevos productos, capaz de responder preguntas técnicas relevantes planteadas por los clientes.