ความแม่นยำของแรงบิดของเครื่องมืออุตสาหกรรมจะอธิบายว่าแรงบิดที่วัดหรือส่งมอบของเครื่องมือยึดนั้นใกล้เคียงกับการอ้างอิงหรือเป้าหมายที่ระบุภายใต้เงื่อนไขที่กำหนดเพียงใด ความสามารถในการทำซ้ำของแรงบิดจะอธิบายถึงความสม่ำเสมอของเครื่องมือที่ให้ผลลัพธ์ที่คล้ายคลึงกันระหว่างการทดสอบซ้ำๆ
ทั้งสองอย่างมีความสำคัญต่อการประกอบทางอุตสาหกรรม แต่จะวัดประสิทธิภาพการยึดในด้านต่างๆ เครื่องมือสามารถสร้างผลลัพธ์ที่สามารถทำซ้ำได้สูงในขณะที่สูญเสียแรงบิดเป้าหมายที่ต้องการอย่างต่อเนื่อง
ความแม่นยำของแรงบิดใช้เพื่ออธิบายความใกล้เคียงของค่าแรงบิดที่วัดได้หรือที่ส่งไปกับค่าอ้างอิงหรือค่าที่ระบุ
ในการยึดทางอุตสาหกรรม ต้องมีการกำหนดความหมายของคำกล่าวอ้างด้านความแม่นยำไว้อย่างชัดเจน
อาจหมายถึงความแม่นยำของระบบการวัดในตัว ความเบี่ยงเบนของแรงบิดที่ส่งไปจากเป้าหมาย หรือผลการทดสอบอื่นที่ผู้ผลิตกำหนด
ทำความเข้าใจกับการเบี่ยงเบนของแรงบิด
สมมติว่าเครื่องมือยึดได้รับการตั้งค่าแรงบิดเป้าหมายที่ 5.0 นิวตันเมตร
หากแรงบิดที่วัดได้คือ 5.2 นิวตันเมตร ค่าเบี่ยงเบนจากเป้าหมายคือ:
ผลลัพธ์ที่วัดได้สูงกว่าเป้าหมาย 4%
ตัวอย่างนี้แสดงให้เห็นถึงการคำนวณค่าเบี่ยงเบน ไม่ได้กำหนดระดับความแม่นยำโดยรวมของเครื่องมือหรือความไม่แน่นอนในการวัด
ทำไมความแม่นยำของแรงบิดจึงมีความสำคัญ
การขันที่ไม่ถูกต้องอาจส่งผลต่อประสิทธิภาพของข้อต่อที่ประกอบแล้ว
แรงบิดไม่เพียงพออาจส่งผลให้โหลดแคลมป์ไม่เพียงพอ
แรงบิดที่มากเกินไปอาจทำให้เกลียว ตัวยึด หรือส่วนประกอบโดยรอบเสียหายได้
อย่างไรก็ตาม แรงบิดเป็นเพียงตัวบ่งชี้ทางอ้อมของโหลดแคลมป์เท่านั้น
แรงเสียดทานของข้อต่อ คุณสมบัติของวัสดุ และรูปทรงของตัวยึดก็มีอิทธิพลต่อความสัมพันธ์เช่นกัน
เครื่องมืออาจทำงานได้ดีกับฟิกซ์เจอร์ทดสอบในห้องปฏิบัติการ ในขณะที่ให้ผลลัพธ์ที่แตกต่างกันในข้อต่อการผลิต
สิ่งนี้สามารถเกิดขึ้นได้เนื่องจากความฝืดและแรงเสียดทานของข้อต่อเปลี่ยนกระบวนการกระชับ
วิศวกรจึงควรแยกแยะประสิทธิภาพของเครื่องมือในห้องปฏิบัติการออกจากความสามารถในการประกอบกระบวนการจริง
ความสามารถในการทำซ้ำของแรงบิดอธิบายถึงความแปรผันระหว่างผลลัพธ์ที่ได้รับภายใต้เงื่อนไขการทดสอบซ้ำที่ระบุ
เครื่องมือที่ทำซ้ำได้จะสร้างการกระจายผลลัพธ์ที่ค่อนข้างแคบ
ทำความเข้าใจกับการกระจายแรงบิด
พิจารณาการวัดสมมุติห้าครั้งจากชุดเครื่องมือที่อยู่ใกล้ 5.0 Nm
ทดสอบ |
แรงบิดที่วัดได้ |
1 |
5.1 นิวตันเมตร |
2 |
5.2 นิวตันเมตร |
3 |
5.1 นิวตันเมตร |
4 |
5.2 นิวตันเมตร |
5 |
5.1 นิวตันเมตร |
การวัดเหล่านี้แสดงความแปรผันค่อนข้างต่ำ แต่ทั้งหมดอยู่เหนือเป้าหมาย 5.0 Nm
เครื่องมือนี้สามารถทำซ้ำได้โดยไม่ต้องปรับอย่างถูกต้อง
เหตุใดความสม่ำเสมอจึงมีความสำคัญในการผลิต
ในการประกอบซ้ำๆ ความแปรผันอย่างมากอาจนำไปสู่ผลลัพธ์การขันแน่นที่แตกต่างกันระหว่างผลิตภัณฑ์
ปัญหาอาจมีความสำคัญมากขึ้นในการผลิตแบบอัตโนมัติหรือปริมาณมาก
การทดสอบความสามารถในการทำซ้ำช่วยระบุว่าเครื่องมือจะให้ผลลัพธ์ที่เสถียรภายใต้สภาวะที่มีการควบคุมหรือไม่
ปัจจัยที่ส่งผลต่อความสามารถในการทำซ้ำ
มีหลายปัจจัยที่ส่งผลต่อการกระจายของแรงบิด:
ความฝืดร่วม
แรงเสียดทานของตัวยึดและเกลียว
ความเร็วในการทำงานของเครื่องมือ
สภาพคลัช
แรงดันอากาศหรือแหล่งจ่ายไฟฟ้า
เทคนิคของผู้ปฏิบัติงาน
การบำรุงรักษาเครื่องมือ
อุปกรณ์ทดสอบและการตั้งค่า
เพื่อให้ได้ผลลัพธ์ที่มีความหมาย ปัจจัยเหล่านี้ควรได้รับการควบคุมหรือบันทึกไว้ในระหว่างการทดสอบ
ความแม่นยำของแรงบิดเทียบกับความสามารถในการทำซ้ำ: ความแตกต่างที่สำคัญ
การเปรียบเทียบ |
ความแม่นยำของแรงบิด |
ความสามารถในการทำซ้ำของแรงบิด |
คำถามหลัก |
ผลลัพธ์ใกล้เคียงกับการอ้างอิงมากน้อยเพียงใด |
ผลลัพธ์ซ้ำสม่ำเสมอแค่ไหน? |
โฟกัสหลัก |
การเบี่ยงเบนจากการอ้างอิงหรือเป้าหมาย |
การเปลี่ยนแปลงระหว่างการวัด |
การประเมินทั่วไป |
ข้อผิดพลาดหรือการเบี่ยงเบนตามเงื่อนไขที่กำหนด |
ค่าเบี่ยงเบนมาตรฐานหรือการวัดกระจายอื่นๆ |
ปัญหาที่เป็นไปได้ |
กระชับมากเกินไปอย่างสม่ำเสมอ |
การกระชับไม่สม่ำเสมอ |
การดำเนินการแก้ไข |
ตรวจสอบการสอบเทียบ การตั้งค่า หรือวิธีการ |
ตรวจสอบเครื่องมือ ข้อต่อ และความแปรผันของกระบวนการ |
ผลลัพธ์ที่แม่นยำแต่ไม่สอดคล้องกัน
ชุดการวัดอาจมีค่าเฉลี่ยใกล้กับเป้าหมายในขณะที่แสดงการเปลี่ยนแปลงอย่างมาก
ค่าเฉลี่ยเพียงอย่างเดียวสามารถซ่อนความเสี่ยงของการประกอบที่แน่นเกินไปและแน่นเกินไปได้
ผลลัพธ์ที่ทำซ้ำได้แต่ไม่ถูกต้อง
เครื่องมืออาจให้แรงบิดเกือบเท่ากันทุกครั้งแต่ยังคงสูงหรือต่ำกว่าค่าที่ต้องการอย่างสม่ำเสมอ
การปรับเครื่องมืออาจแก้ไขผลลัพธ์โดยเฉลี่ย โดยที่กระบวนการพื้นฐานมีความเสถียร
ผลลัพธ์ที่แม่นยำและทำซ้ำได้
สภาวะที่ต้องการคือเครื่องมือและกระบวนการยึดที่ให้ผลลัพธ์เฉลี่ยที่เหมาะสมโดยมีการเปลี่ยนแปลงที่ยอมรับได้
เกณฑ์การยอมรับที่แท้จริงควรขึ้นอยู่กับข้อกำหนดทางวิศวกรรมมากกว่าเปอร์เซ็นต์สากล
ISO 5393:2017 กำหนดวิธีทดสอบประสิทธิภาพในห้องปฏิบัติการสำหรับเครื่องมือประกอบแบบใช้กำลังที่เหมาะสมซึ่งใช้กับตัวยึดแบบเกลียว
โดยเน้นถึงความสามารถในการทำซ้ำของแรงบิดตามอัตราแรงบิดที่กำหนด การปรับเครื่องมือ และรอบการทำงาน
นอกจากนี้ยังระบุถึงความแม่นยำของระบบการวัดแรงบิดในตัวสำหรับเครื่องมือที่เกี่ยวข้องอีกด้วย
มาตรฐานนี้ใช้ไม่ได้กับประแจกระแทกหรือแรงกระตุ้น ขอบเขตหลักที่ระบุไว้ครอบคลุมถึงเครื่องมือที่มีแรงบิดต่อเนื่องตั้งแต่ 0.5 ถึง 2,000 นิวตันเมตร โดยสามารถแก้ไขเอกสารนอกช่วงดังกล่าวได้
ตรวจสอบอย่างเป็นทางการ มาตรฐานการทดสอบประสิทธิภาพ ISO 5393:2017 สำหรับขอบเขตและข้อกำหนด
อุปกรณ์วัดและสอบเทียบ
การทดสอบแรงบิดควรใช้อุปกรณ์วัดที่เหมาะสม
อุปกรณ์ทดสอบต้องมีความสามารถในการวัด ความละเอียด และความไม่แน่นอนของแรงบิดที่ต้องการอย่างเหมาะสม
ความสามารถในการตรวจสอบย้อนกลับของการสอบเทียบมีความสำคัญเมื่อใช้ผลลัพธ์สำหรับการตรวจสอบอย่างเป็นทางการ
ผลการตรวจทางห้องปฏิบัติการเทียบกับการตรวจสอบการผลิต
การทดสอบในห้องปฏิบัติการสามารถระบุลักษณะประสิทธิภาพของเครื่องมือภายใต้สภาวะที่มีการควบคุมได้
การตรวจสอบยืนยันการผลิตช่วยยืนยันว่าเครื่องมือทำงานอย่างไรโดยใช้ตัวยึด ส่วนประกอบ และผู้ปฏิบัติงานจริง
อาจจำเป็นต้องใช้ทั้งสองอย่างสำหรับกระบวนการยึดติดที่สำคัญ
โปรแกรมการตรวจสอบเชิงปฏิบัติควรใช้เงื่อนไขที่จัดทำเป็นเอกสารและอุปกรณ์การวัดที่เหมาะสม
ขั้นตอนที่ 1: กำหนดเป้าหมายและความอดทน
กำหนดแรงบิดในการขันที่ต้องการและช่วงที่ยอมรับได้จากข้อกำหนดทางวิศวกรรมร่วม
พิกัดความเผื่อไม่ควรขึ้นอยู่กับความแม่นยำของไขควงที่โฆษณาไว้เพียงอย่างเดียว
ขั้นตอนที่ 2: เตรียมระบบการวัด
ใช้เครื่องทดสอบแรงบิด ทรานสดิวเซอร์ และฟิกซ์เจอร์ทดสอบที่ได้รับการปรับเทียบอย่างเหมาะสม
ยืนยันว่าการตั้งค่าการทดสอบตรงกับวิธีการยืนยันที่ต้องการ
ขั้นตอนที่ 3: วัดรอบการยึดซ้ำ
ดำเนินการทดสอบซ้ำตามที่กำหนด
บันทึกแต่ละค่าแทนที่จะบันทึกเฉพาะค่าเฉลี่ย
ขั้นตอนที่ 4: ประเมินค่าเฉลี่ยและความแปรผัน
ตรวจสอบแรงบิดเฉลี่ยและการกระจายของผลลัพธ์ที่วัดได้
ค่าเฉลี่ยช่วยระบุความเบี่ยงเบนอย่างเป็นระบบ
การเปลี่ยนแปลงช่วยระบุปัญหาความสม่ำเสมอ
ขั้นตอนที่ 5: ตรวจสอบข้อต่อจริง
หากจำเป็น ให้ตรวจสอบกระบวนการยึดโดยใช้ข้อต่อการผลิตที่เป็นตัวแทน
ข้อต่อที่แข็งและอ่อนอาจให้ผลลัพธ์ที่แตกต่างกันเนื่องจากอัตราการเพิ่มขึ้นของแรงบิดแตกต่างกัน
ขั้นตอนที่ 6: บันทึกผลลัพธ์
เก็บรักษาบันทึกการระบุเครื่องมือ การตั้งค่าการทำงาน อุปกรณ์การวัด สภาวะการทดสอบ ผลลัพธ์ และการดำเนินการแก้ไข
สิ่งนี้รองรับการตรวจสอบกระบวนการอย่างต่อเนื่อง
กลไกการปิดเครื่องอัตโนมัติ
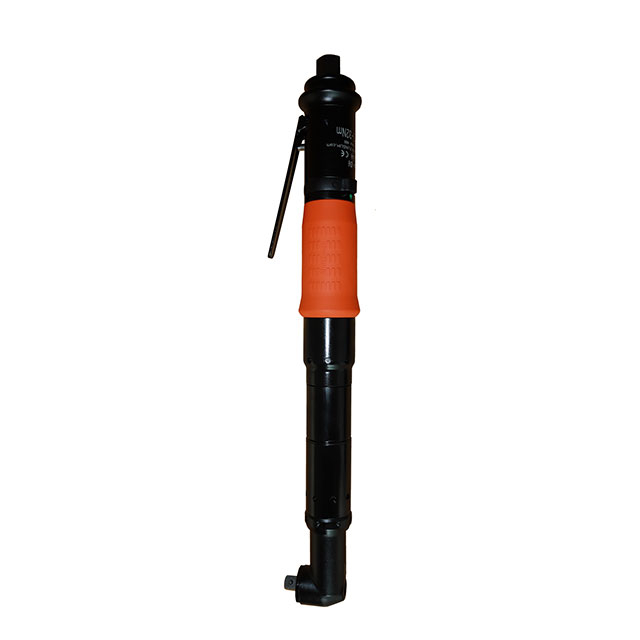
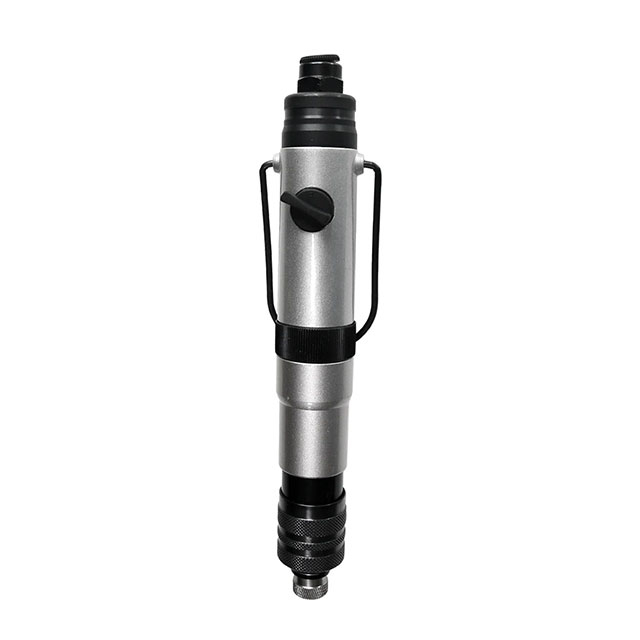
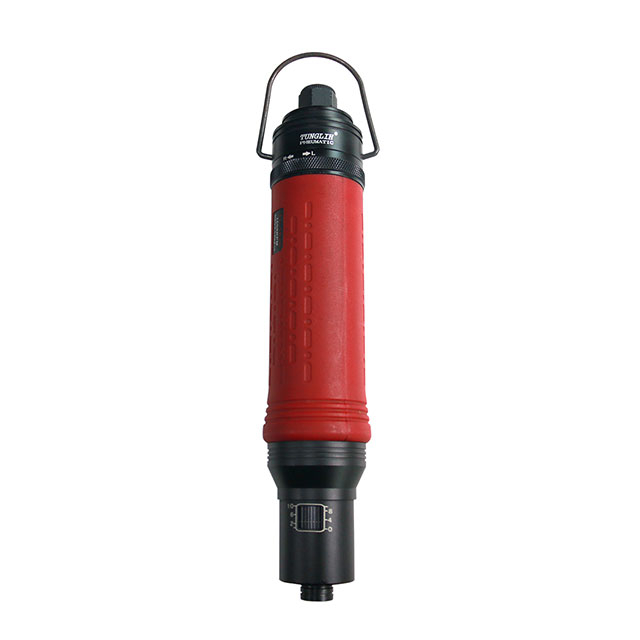
ไขควงตัดไฟอัตโนมัติใช้กลไกที่หยุดขับเคลื่อนเมื่อถึงสภาวะแรงบิดที่กำหนดค่าไว้
ซึ่งสามารถปรับปรุงความสามารถในการทำซ้ำได้ภายใต้สภาวะที่เหมาะสม
TUNGLIH จัดให้ ไขควงนิวแมติกปิดอัตโนมัติ สำหรับงานประกอบที่แม่นยำ
ระบบควบคุมแรงบิดไฟฟ้า
ไขควงไฟฟ้าสามารถใช้กลไกควบคุมแบบปรับได้เพื่อควบคุมประสิทธิภาพการยึด
รุ่นต่างๆ มีช่วงแรงบิด กลไกการสตาร์ท และความสามารถในการควบคุมที่แตกต่างกัน
สำรวจ TUNGLIH's ไขควงไฟฟ้าแรงบิด.
การสึกหรอและการบำรุงรักษาเครื่องมือ
การสึกหรอของคลัตช์ ระบบส่งกำลัง หรือส่วนประกอบของระบบขับเคลื่อนอาจส่งผลต่อผลการยึด
การทดสอบเครื่องมือจึงควรดำเนินต่อไปตลอดอายุการใช้งานของอุปกรณ์
หากต้องการทราบความเป็นมาเพิ่มเติม โปรดอ่าน ไขควงลมควบคุมแรงบิดปรับปรุงความแม่นยำในการประกอบได้อย่างไร.
TUNGLIH ผลิตไขควงนิวแมติกและไขควงไฟฟ้าสำหรับงานยึดในอุตสาหกรรม
กลุ่มผลิตภัณฑ์ประกอบด้วยไขควงไฟฟ้าที่มีความแม่นยำ เครื่องมือนิวแมติกปิดอัตโนมัติ และการกำหนดค่าแรงบิดที่ปรับได้
สำหรับการใช้งานที่ต้องการการขันแบบควบคุม การเลือกเครื่องมือควรขึ้นอยู่กับขนาดตัวยึด แรงบิดเป้าหมาย ความแข็งของข้อต่อ ความเร็วในการขัน และข้อกำหนดในการตรวจสอบ
คำถามที่พบบ่อย
ความแม่นยำของแรงบิดเหมือนกับความสามารถในการทำซ้ำหรือไม่?
ไม่ ความแม่นยำเกี่ยวข้องกับความใกล้เคียงของข้อมูลอ้างอิง ในขณะที่ความสามารถในการทำซ้ำเกี่ยวข้องกับความแปรผันของผลลัพธ์ที่ทำซ้ำ
ไขควงสามารถทำซ้ำได้แต่ไม่ถูกต้องหรือไม่?
ใช่. ค่าที่ซ้ำอาจยังคงอยู่ด้านบนหรือด้านล่างเป้าหมายอย่างสม่ำเสมอ
ISO 5393 ใช้กับประแจกระแทกหรือไม่
ไม่ ISO 5393 ไม่รวมประแจกระแทกและประแจแรงกระตุ้น
ความถี่ในการตรวจสอบควรสะท้อนถึงความเสี่ยงของกระบวนการ การใช้งาน ข้อกำหนดของผู้ผลิต และแผนการควบคุมคุณภาพของโรงงาน
บทสรุป
ความแม่นยำของแรงบิดและความสามารถในการทำซ้ำของเครื่องมืออุตสาหกรรมถือเป็นสิ่งสำคัญสำหรับการประเมินประสิทธิภาพการยึด
วิศวกรควรประเมินค่าเบี่ยงเบนเป้าหมาย การกระเจิงของแรงบิด สภาพข้อต่อ และความน่าเชื่อถือในการวัด แทนที่จะอาศัยตัวเลขประสิทธิภาพเพียงตัวเดียว
TUNGLIH นำเสนอโซลูชันไขควงควบคุมแรงบิดทางอุตสาหกรรมสำหรับการดำเนินการด้านการผลิตที่ต้องการการยึดที่มั่นคงและทำซ้ำได้