Az ipari szerszám nyomatékpontossága azt írja le, hogy egy rögzítőszerszám mért vagy leadott nyomatéka mennyire egyezik meg egy meghatározott referenciaértékkel vagy célértékkel meghatározott feltételek mellett. A nyomaték ismételhetősége azt írja le, hogy a szerszám milyen következetesen produkál hasonló eredményeket az ismételt tesztek során.
Mindkettő fontos az ipari összeszereléshez, de a rögzítési teljesítmény különböző szempontjait mérik. Egy szerszám nagyon megismételhető eredményeket tud produkálni, miközben folyamatosan hiányzik a kívánt célnyomaték.
Tartalomjegyzék
Váltás
Mi az ipari szerszámok nyomatékpontossága?
A nyomatékpontosság a mért vagy leadott nyomatékérték referenciaértékhez vagy meghatározott értékhez való közelségének leírására szolgál.
Az ipari rögzítésnél egyértelműen meg kell határozni a pontossági állítás jelentését.
Ez utalhat egy beépített mérőrendszer pontosságára, a leadott nyomaték céltól való eltérésére vagy más, a gyártó által meghatározott vizsgálati eredményre.
A nyomatékeltérés megértése
Tegyük fel, hogy egy rögzítőszerszám 5,0 Nm célnyomatékra van beállítva.
Ha a mért nyomaték 5,2 Nm, az eltérés a céltól:
A mért eredmény 4%-kal haladja meg a célt.
Ez a példa az eltérés kiszámítását mutatja be. Nem határozza meg az eszköz általános pontossági minősítését vagy mérési bizonytalanságát.
Miért számít a nyomaték pontossága?
A nem megfelelő meghúzás befolyásolhatja az összeszerelt kötés teljesítményét.
Az elégtelen nyomaték nem megfelelő bilincsterhelést eredményezhet.
A túlzott nyomaték károsíthatja a meneteket, a kötőelemeket vagy a környező alkatrészeket.
A nyomaték azonban csak közvetett mutatója a bilincs terhelésének.
Az ízületi súrlódás, az anyagtulajdonságok és a kötőelem geometriája is befolyásolja a kapcsolatot.
Szerszámpontosság vs. illesztési pontosság
Egy szerszám jól teljesíthet egy laboratóriumi vizsgálati berendezésen, miközben eltérő eredményeket ad a gyártási illesztéseken.
Ez azért fordulhat elő, mert az ízületi merevség és a súrlódás megváltoztatja a meghúzási folyamatot.
A mérnököknek ezért meg kell különböztetniük a laboratóriumi szerszám teljesítményét a tényleges összeszerelési folyamat képességétől.
Mi a nyomaték ismételhetősége az ipari szerszámokban?
A nyomaték ismételhetősége a meghatározott ismételt vizsgálati körülmények között kapott eredmények közötti eltérést írja le.
Egy megismételhető eszköz viszonylag szűk eredményeket produkál.
A nyomatékszórás megértése
Tekintsünk öt hipotetikus mérést egy 5,0 Nm közelében lévő szerszámkészletből.
Teszt
Mért nyomaték
1
5,1 Nm
2
5,2 Nm
3
5,1 Nm
4
5,2 Nm
5
5,1 Nm
Ezek a mérések viszonylag kis eltérést mutatnak, de mindegyik meghaladja az 5,0 Nm-es célt.
A szerszám megismételhető a megfelelő beállítás nélkül.
Miért fontos a következetesség a gyártásban?
Az ismétlődő összeszerelés során a nagy eltérések eltérő meghúzási eredményeket eredményezhetnek a termékek között.
A probléma jelentősebbé válhat az automatizált vagy nagy volumenű gyártásban.
Az ismételhetőségi vizsgálat segít meghatározni, hogy az eszköz képes-e stabil eredményeket produkálni ellenőrzött körülmények között.
Az ismételhetőséget befolyásoló tényezők
Számos tényező befolyásolhatja a nyomaték szórását:
Ízületi merevség
Rögzítőelem és menetsúrlódás
A szerszám működési sebessége
Kuplung állapota
Légnyomás vagy elektromos betáplálás
Kezelői technika
Szerszám karbantartás
Tesztfelszerelés és beállítás
Az értelmes eredmények elérése érdekében ezeket a tényezőket ellenőrizni vagy dokumentálni kell a tesztelés során.
Nyomatékpontosság vs. ismételhetőség: Főbb különbségek
Összehasonlítás
Nyomatékpontosság
Nyomaték ismételhetősége
Fő kérdés
Mennyire közelít az eredmény a referenciához?
Mennyire következetesek az ismételt eredmények?
Elsődleges fókusz
Eltérés a referencia- vagy célértéktől
Változás a mérések között
Közös értékelés
Hiba vagy eltérés meghatározott feltételek mellett
Szórás vagy egyéb szórási mérték
Lehetséges probléma
Következetes túlhúzás
Következetlen szigorítás
Javító intézkedés
Tekintse át a kalibrációt, a beállításokat vagy a módszert
Vizsgálja meg az eszköz, a csatlakozás és a folyamat változásait
Pontos, de következetlen eredmények
Egy méréssorozat átlagértéke közel állhat a célhoz, miközben jelentős eltéréseket mutat.
Az átlag önmagában elrejti az alul- és túlfeszített szerelvények kockázatát.
Megismételhető, de pontatlan eredmények
Egy szerszám minden alkalommal közel azonos nyomatékot adhat le, de folyamatosan a tervezett érték felett vagy alatt marad.
A szerszám beállításával korrigálni lehet az átlagos eredményt, feltéve, hogy a mögöttes folyamat stabil.
Pontos és megismételhető eredmények
A kívánt állapot egy olyan szerszám és rögzítési eljárás, amely elfogadható eltérésekkel megfelelő átlagos eredményt ér el.
A tényleges elfogadási kritériumoknak mérnöki követelményeken kell alapulniuk, nem pedig egyetemes százalékos arányon.
Mely szabványok vonatkoznak az ipari szerszámok nyomatékvizsgálatára?
ISO 5393 teljesítményteszt
Az ISO 5393:2017 laboratóriumi teljesítményvizsgálati módszereket biztosít a menetes kötőelemekkel használt, megfelelő motoros szerelőszerszámokhoz.
A nyomaték megismételhetőségét szabályozza a meghatározott nyomatékarányokon, a szerszámbeállításokon és a működési ciklusokon keresztül.
A beépített nyomatékmérő rendszer pontosságára is vonatkozik az alkalmazható szerszámokhoz.
A szabvány nem vonatkozik ütve- vagy impulzuskulcsokra. Meghatározott fő hatóköre a 0,5 és 2000 Nm közötti folyamatos nyomatékú szerszámokra terjed ki, ezen a tartományon kívül is lehetséges a dokumentált módosítás.
A nyomatékvizsgálathoz megfelelő mérőberendezést kell használni.
A vizsgálóberendezésnek a szükséges nyomatékhoz megfelelő mérési kapacitással, felbontással és bizonytalansággal kell rendelkeznie.
A kalibrálás nyomon követhetősége fontos, ha az eredményeket hivatalos ellenőrzéshez használják fel.
Laboratóriumi eredmények kontra gyártásellenőrzés
Laboratóriumi tesztekkel lehet jellemezni a szerszám teljesítményét ellenőrzött körülmények között.
A gyártásellenőrzés megerősíti, hogy a szerszám hogyan teljesít a tényleges rögzítőelemekkel, alkatrészekkel és működtetőkkel.
Mindkettőre szükség lehet a kritikus rögzítési folyamatokhoz.
Hogyan ellenőrizhető a nyomaték teljesítménye a gyártás során
A gyakorlati hitelesítési programnak dokumentált feltételeket és megfelelő mérőberendezést kell használnia.
1. lépés: Határozza meg a célt és a toleranciát
Határozza meg a szükséges meghúzási nyomatékot és az elfogadható tartományt a kötéstervezési specifikációból.
A tűrés nem alapulhat kizárólag a csavarhúzó hirdetett pontosságán.
2. lépés: Készítse elő a mérőrendszert
Használjon megfelelően kalibrált nyomatékvizsgálót, jelátalakítót és vizsgálóberendezést.
Győződjön meg arról, hogy a tesztbeállítás megfelel a tervezett ellenőrzési módszernek.
3. lépés: Mérje meg az ismételt rögzítési ciklusokat
Végezzen meghatározott ismételt tesztsorozatot.
Jegyezze fel az egyes értékeket az átlag helyett.
4. lépés: Értékelje az átlagot és a változást
Tekintse át az átlagos nyomatékot és a mért eredmények szórását.
Az átlagok segítenek azonosítani a szisztematikus eltéréseket.
A variáció segít azonosítani a konzisztencia problémákat.
5. lépés: Tekintse át a tényleges illesztést
Ahol szükséges, ellenőrizze a rögzítési folyamatot reprezentatív gyártási kötésekkel.
A kemény és lágy kötések eltérő eredményeket produkálhatnak, mivel a nyomaték növekedési sebessége eltérő.
6. lépés: Eredmények rögzítése
Vezessen nyilvántartást a szerszám azonosításáról, a működési beállításokról, a mérőberendezésekről, a vizsgálati körülményekről, az eredményekről és a korrekciós intézkedésekről.
Ez támogatja a folyamatban lévő folyamatellenőrzést.
Hogyan befolyásolja a szerszám kialakítása a nyomatékteljesítményt
Automatikus lekapcsolási mechanizmusok
Az automatikus lekapcsoló csavarhúzók olyan mechanizmust használnak, amely leállítja a hajtást, ha eléri a beállított nyomatékot.
Ez megfelelő körülmények között javíthatja az ismételhetőséget.
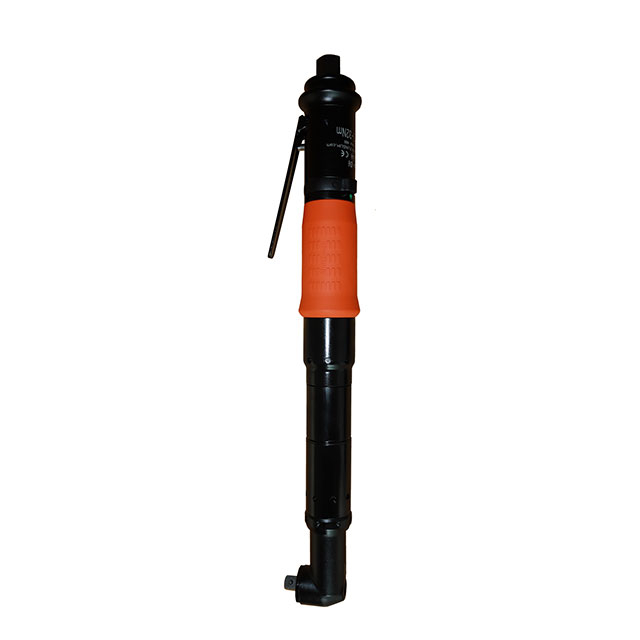
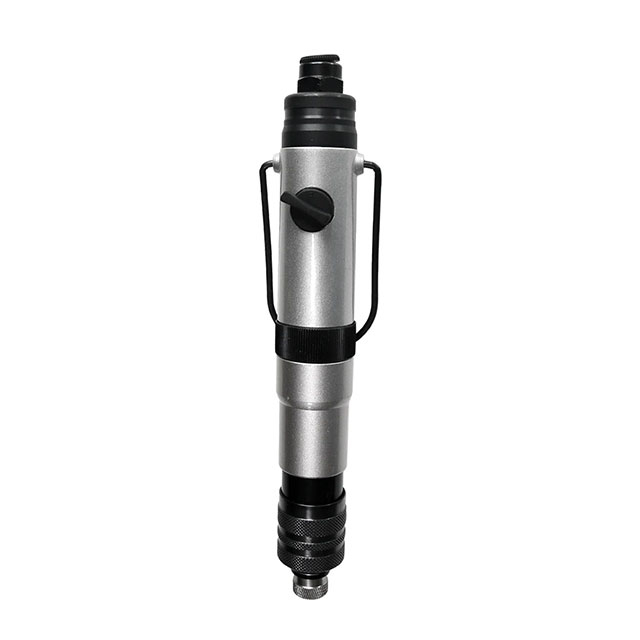
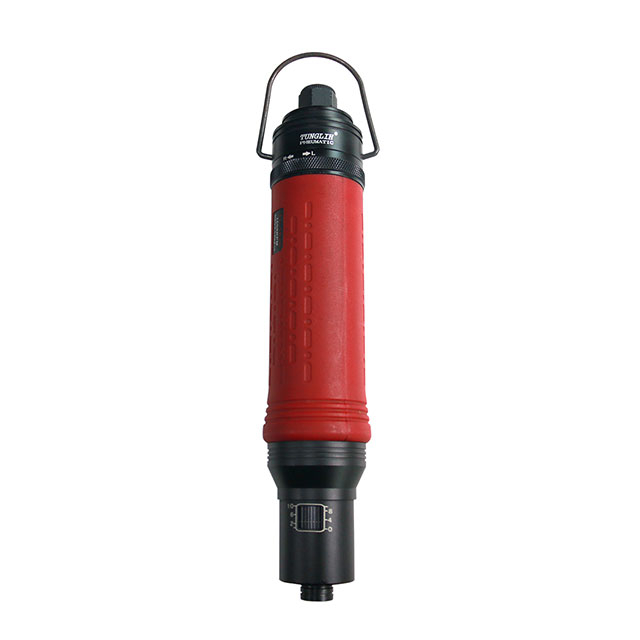
A TUNGLIH pneumatikus és elektromos csavarhúzókat gyárt ipari rögzítési alkalmazásokhoz.
A termékpaletta precíziós elektromos csavarhúzókat, automatikus lekapcsoló pneumatikus szerszámokat és állítható nyomatékú konfigurációkat tartalmaz.
Az ellenőrzött meghúzást igénylő alkalmazásoknál a szerszám kiválasztását a rögzítőelem mérete, a célnyomaték, az ízületi merevség, a rögzítési sebesség és az ellenőrzési követelmények alapján kell kiválasztani.
GYIK
A nyomaték pontossága ugyanaz, mint az ismételhetőség?
Nem. A pontosság a referencia közelségére vonatkozik, míg az ismételhetőség az ismételt eredmények közötti eltérésekre vonatkozik.
A csavarhúzó megismételhető, de pontatlan?
Igen. Az ismétlődő értékek következetesen a cél felett vagy alatt maradhatnak.
Az ISO 5393 vonatkozik az ütvecsavarozókra?
Az ISO 5393 nem tartalmazza az ütve- és impulzuskulcsokat.
Milyen gyakran kell az ipari nyomatékszerszámokat ellenőrizni?
Az ellenőrzés gyakoriságának tükröznie kell a folyamat kockázatát, a felhasználást, a gyártó követelményeit és a gyár minőség-ellenőrzési tervét.
Következtetés
Az ipari szerszámok nyomatékának pontossága és ismételhetősége egyaránt elengedhetetlen a rögzítési teljesítmény értékeléséhez.
A mérnököknek fel kell mérniük a céleltérést, a nyomatékszórást, az ízületi feltételeket és a mérés megbízhatóságát, ahelyett, hogy egyetlen teljesítményadatra hagyatkoznának.
A TUNGLIH ipari nyomatékszabályzó csavarhúzó megoldásokat kínál a stabil és ismételhető rögzítést igénylő gyártási műveletekhez.
A pneumatikus csavarhúzó egy speciális mechanizmuson keresztül tervezhető, amely automatikusan leáll, amikor eléri az előre beállított nyomatékértéket, precíz nyomatékszabályozást érve el, és megakadályozza a torzulást és a csavarozást.
A kézi pneumatikus csavarhúzó egy pneumatikus szerszám sűrített levegővel, mint áramforrással, amelynek előnyei a széles nyomatéktartomány, a nagy pontosság, a könnyű kezelhetőség, az ergonómikus kialakítás, a hosszú élettartam és az alacsony zajszint stb., és széles körben használják az összeszerelési műveletekben.
A kézi pneumatikus csavarhúzó egy pneumatikus szerszám, amely sűrített levegővel működik, és préssel indítható. Jellemzői az egyszerű működés, a gyors sebesség, a nagy hatékonyság és a szabályozható nyomaték stb. Alkalmas különféle összeszerelési műveletekre, különösen gyakori használat esetén.
A sokféle forgatókönyvhöz alkalmas kézi pneumatikus csavarhúzó nagy hatékonysággal, munkaerő-megtakarítással, nyomatékszabályozással és stabilitással rendelkezik, és az ipari gyártási és összeszerelési területek kedvelt eszköze.
Ez a pneumatikus csavarhúzó többféle munkakörnyezetben is kiváló, minden modellnél állítható nyomatékpontosságot kínál, hogy megfeleljen a különféle gyártási igényeknek. Mindenre kiterjedő képessége biztosítja a konkrét feladatokhoz szabott precizitást, így a műhelyek és az ipar számára egyaránt nélkülözhetetlen eszköz. Állítható pontosságával az igények széles skáláját hatékonyan kielégíti.
Az automatikus pneumatikus csavarhúzó hatékony és kényelmes automata szerszám. Sűrített levegőt használ áramforrásként, és légmotor hajtja a csavarok gyors meghúzását és lazítását. Az eszközt széles körben használják számos területen, például gépgyártásban, autógyártásban, bútorgyártásban és elektronikai gyártásban, ami jelentősen javítja a termelés hatékonyságát és csökkenti a munkaintenzitást.
A TUNGLIH pneumatikus csavarhúzó kivételesen alkalmas kritikus alkatrészek precíz meghúzására, amelyek nagy pontosságot (±3%-on belül) igényelnek, páratlan mobilitás mellett. Figyelemre méltó energiahatékonysággal büszkélkedhet, minimális energiát fogyaszt, miközben alacsony üzemeltetési költségeket tart fenn. A precíziós és megbízhatósági szempontok figyelembevételével tervezett szerszám kiváló teljesítményével tűnik ki a kényes összeszerelési feladatoknál, egyenletes nyomatékkibocsátást és költséghatékonyságot biztosítva.
0
0
Kapcsolódó hírek
a tartalom üres!
Professzionális műszaki csapattal rendelkezik az új termékek fejlesztéséhez, amely képes megválaszolni az ügyfelek által feltett releváns műszaki kérdéseket.