工業用ツールのトルク精度は、定義された条件下で、締結ツールの測定または伝達されたトルクが指定された基準または目標とどの程度一致するかを表します。トルクの再現性は、繰り返しのテスト中にツールがどの程度一貫して同様の結果を生み出すかを表します。
どちらも工業的な組み立てにとって重要ですが、締結性能の異なる側面を測定します。ツールは、常に望ましい目標トルクを達成できずに、再現性の高い結果を生み出すことができます。
トルク精度は、測定または供給されたトルク値が基準値または指定値にどの程度近いかを表すために使用されます。
工業用締結では、精度の主張の意味を明確に定義する必要があります。
これは、内蔵測定システムの精度、目標からの伝達トルクの偏差、またはメーカーが定義した別のテスト結果を指す場合があります。
トルク偏差を理解する
締結ツールの目標トルクが 5.0 Nm に設定されているとします。
測定されたトルクが 5.2 Nm の場合、目標からの偏差は次のようになります。
測定結果は目標を 4% 上回りました。
この例では、偏差の計算を示します。ツールの全体的な精度評価や測定の不確実性を確立するものではありません。
トルク精度が重要な理由
締め付けが正しくないと、組み立てられたジョイントの性能に影響を与える可能性があります。
トルクが不足するとクランプ荷重が不足する場合があります。
過度のトルクは、ネジ山、ファスナー、または周囲のコンポーネントを損傷する可能性があります。
ただし、トルクはクランプ負荷の間接的な指標にすぎません。
ジョイントの摩擦、材料特性、ファスナーの形状も関係に影響します。
ツールは、実験室のテスト治具では良好に機能する一方で、製造ジョイントでは異なる結果が得られる場合があります。
これは、ジョイントの硬さと摩擦によって締め付けプロセスが変化するために発生する可能性があります。
したがって、エンジニアは実験ツールのパフォーマンスと実際の組み立てプロセスの能力を区別する必要があります。
トルクの再現性は、指定された反復試験条件下で得られた結果間のばらつきを表します。
反復可能なツールは、比較的狭い範囲の結果を生成します。
トルク分散を理解する
5.0 Nm 付近に設定されたツールからの 5 つの仮想測定値を考えてみましょう。
テスト |
測定トルク |
1 |
5.1Nm |
2 |
5.2Nm |
3 |
5.1Nm |
4 |
5.2Nm |
5 |
5.1Nm |
これらの測定値は比較的低い変動を示していますが、すべてが目標の 5.0 Nm を上回っています。
ツールは正しく調整されていなくても再現可能です。
本番環境で一貫性が重要な理由
繰り返し組み立てる場合、ばらつきが大きいと製品間で締め付け結果が異なる場合があります。
この問題は、自動化された生産や大量生産ではさらに重大になる可能性があります。
再現性テストは、ツールが制御された条件下で安定した結果を生成できるかどうかを確認するのに役立ちます。
再現性に影響を与える要因
いくつかの要因がトルクの分散に影響を与える可能性があります。
関節の硬さ
ファスナーと糸の摩擦
ツール動作速度
クラッチ状態
空気圧または電源
オペレーターテクニック
工具のメンテナンス
テスト機器とセットアップ
有意義な結果を得るには、テスト中にこれらの要素を管理または文書化する必要があります。
トルク精度と再現性: 主な違い
比較 |
トルク精度 |
トルク再現性 |
主な質問 |
結果は基準にどの程度近いでしょうか? |
繰り返された結果はどの程度一貫していますか? |
主な焦点 |
基準または目標からの逸脱 |
測定値間のばらつき |
共通評価 |
定義された条件下でのエラーまたは逸脱 |
標準偏差またはその他の散乱尺度 |
考えられる問題 |
一貫した過剰な締め付け |
締め付けが安定しない |
是正措置 |
キャリブレーション、設定、または方法を確認する |
ツール、ジョイント、プロセスのばらつきを調査する |
正確だが一貫性のない結果
一連の測定値は、大幅な変動を示しながらも、平均すると目標に近い値になる場合があります。
平均値だけでも、アセンブリの締め付けが不十分または締め付けすぎているリスクを隠すことができます。
再現性はあるが不正確な結果
ツールは毎回ほぼ同じトルクを提供しますが、常に意図した値を上または下に維持することがあります。
基礎となるプロセスが安定している場合、ツールを調整すると平均結果が修正される可能性があります。
正確で再現性のある結果
望ましい条件は、許容可能な変動を伴う適切な平均結果を達成するツールと締結プロセスです。
実際の合格基準は、普遍的な割合ではなく、エンジニアリング要件に基づく必要があります。
ISO 5393:2017 は、ネジ付きファスナーで使用される適切な電動組み立てツールの実験室性能試験方法を提供します。
これは、定義されたトルク率、ツール調整、および動作サイクルにわたるトルクの再現性に対処します。
また、適用可能なツールの組み込みトルク測定システムの精度にも対応します。
この規格はインパクトレンチやインパルスレンチには適用されません。記載されている主な範囲は、0.5 ~ 2,000 Nm の連続トルク工具をカバーしており、その範囲外での変更が文書化されている可能性があります。
公式を確認してください ISO 5393:2017 の 範囲と要件に関するパフォーマンス テスト規格。
測定機器と校正
トルク試験には適切な測定機器を使用する必要があります。
試験装置は、必要なトルクに対して適切な測定能力、分解能、不確かさを備えている必要があります。
結果が正式な検査に使用される場合、校正のトレーサビリティが重要です。
実験室の結果と製品の検証
臨床検査では、制御された条件下でのツールの性能を特徴付けることができます。
製造検証では、実際のファスナー、コンポーネント、オペレータを使用してツールがどのように動作するかを確認します。
重要な締結プロセスでは両方が必要になる場合があります。
実際の検証プログラムでは、文書化された条件と適切な測定機器を使用する必要があります。
ステップ 1: ターゲットと許容範囲を定義する
必要な締め付けトルクと許容範囲をジョイントのエンジニアリング仕様から確立します。
公差は、ドライバーが宣伝している精度だけに基づいてはいけません。
ステップ 2: 測定システムの準備
適切に校正されたトルクテスター、トランスデューサー、およびテスト治具を使用してください。
テスト設定が意図した検証方法と一致していることを確認します。
ステップ 3: 繰り返しの締め付けサイクルを測定する
定義された一連の繰り返しテストを実施します。
平均値だけではなく、個々の値を記録します。
ステップ 4: 平均と変動を評価する
平均トルクと測定結果のばらつきを確認します。
平均は、系統的な偏差を特定するのに役立ちます。
変動は、一貫性の問題を特定するのに役立ちます。
ステップ 5: 実際のジョイントを確認する
必要に応じて、代表的な製造ジョイントを使用して締結プロセスを検証します。
ハードジョイントとソフトジョイントではトルク上昇率が異なるため、結果が異なる場合があります。
ステップ 6: 結果を記録する
工具の識別、操作設定、測定機器、テスト条件、結果、および是正措置の記録を維持します。
これにより、継続的なプロセス検証がサポートされます。
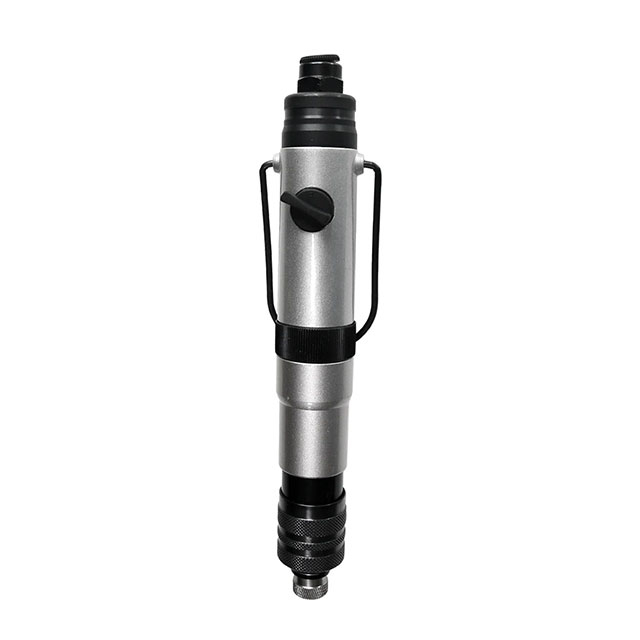
自動遮断機構
自動停止ドライバーは、設定したトルク条件に達すると駆動が停止する機構を採用しています。
これにより、適切な条件下での再現性が向上します。
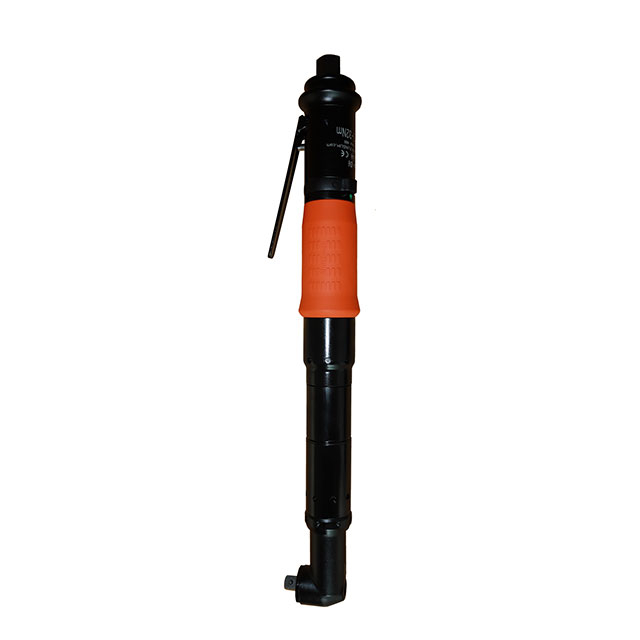
東麗が提供する 自動シャットオフ空気圧ドライバー。 精密組み立て用途向けの
電気トルク制御
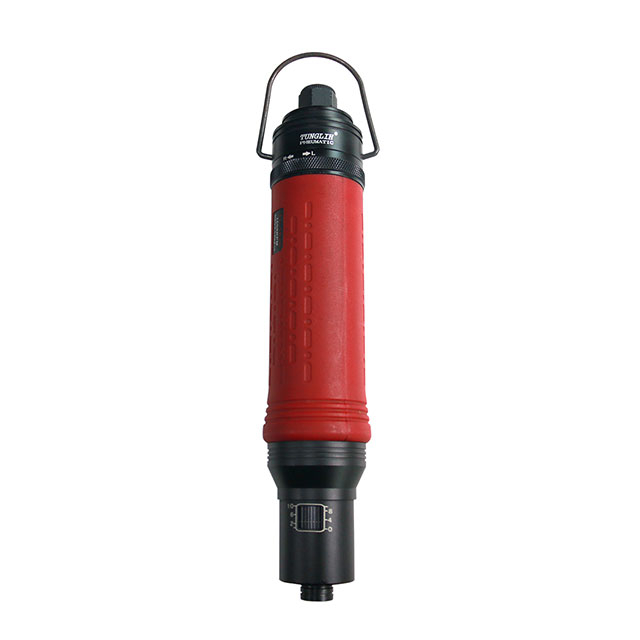
電動ドライバーは、調整可能な制御機構を使用して締め付け性能を調整できます。
モデルが異なれば、トルク範囲、始動機構、制御機能も異なります。
TUNGLIH を探索する トルク電動ドライバー.
工具の摩耗とメンテナンス
クラッチ、トランスミッション、または駆動コンポーネントの摩耗は、締め付け結果に影響を与える可能性があります。
したがって、ツールのテストは、機器の稼働期間中継続する必要があります。
詳しい背景については、こちらをお読みください トルク制御空気圧ドライバーがどのようにして組み立て精度を向上させるか.
TUNGLIH は、工業用締結用途向けの空気圧および電動ドライバーを製造しています。
製品範囲には、精密電動ドライバー、自動シャットオフ空圧ツール、調整可能なトルク構成が含まれます。
制御された締め付けが必要な用途の場合、工具の選択は、ファスナーのサイズ、目標トルク、ジョイントの剛性、締め付け速度、検証要件に基づいて行う必要があります。
よくある質問
トルク精度と繰返し精度は同じですか?
いいえ。精度は基準への近さに関係し、再現性は繰り返された結果間のばらつきに関係します。
ドライバーは再現性があっても不正確である可能性がありますか?
はい。繰り返される値は、一貫して目標を上回ったり、下回ったりする場合があります。
ISO 5393はインパクトレンチに適用されますか?
ISO 5393 ではインパクト レンチとインパルス レンチを除外しています。
検証の頻度は、プロセスのリスク、使用法、メーカーの要件、および工場の品質管理計画を反映する必要があります。
結論
産業用ツールのトルク精度と再現性は、どちらも締結性能を評価するために不可欠です。
エンジニアは、1 つの性能数値に依存するのではなく、目標の偏差、トルクの分散、ジョイントの状態、および測定の信頼性を評価する必要があります。
TUNGLIH は、安定した反復可能な締め付けが必要な製造作業向けに、工業用トルク制御ドライバー ソリューションを提供しています。